

En 0,03 mm sväng i väggtjocklek ser ofarlig ut på en ritning. På bänken förvandlas det till en kink vid aortabågen, en ballong som inte spårar, eller en hemostasklaff som droppar. Vår erfarenhet är att de flesta klagomål om kateterprestanda spåras tillbaka till extruderingslinjen snarare än till kateterdesignen.
Det korta svaret: kateterextrudering definierar toleransbandet du kan hålla, bindningsstyrkan som är tillgänglig nedströms och hur repeterbar den färdiga enheten kommer att vara i skala. Få strängsprutningsfönstret rätt och varje senare steg blir enklare. Få det fel och ingen mängd tippning, limning eller montering kommer att rädda enheten.
Den här guiden går igenom vad extruderingen faktiskt styr, processvariablerna som spelar roll, polymererna som bättre sig olika på samma skruv, defekterna som dyker upp först och kvalitetskontrollerna som hindrar en validerad process från att glida.
Vad kateterextrudering kontrollerar före något annat
Extrudering är steget som fixar geometrin som alla andra processer antar. Om ett skaft går ur linjen med en väggvariation på 12 procent, är det steget för flätning, återflöde och spetsformning av denna variation och förstärker den. Det är därför erfarna team låser extruderingsfönstret innan de slutför kateterdesignen, inte efter.
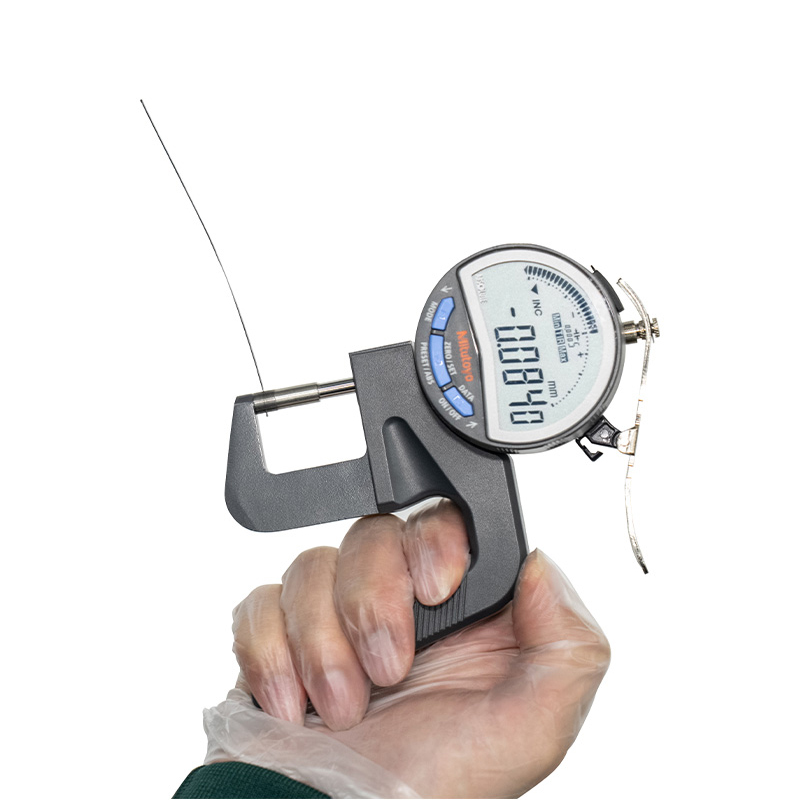
Fem utgångar betyder mest på ett typiskt interventionsskaft: ytterdiameter, väggtjocklek och koncentricitet, ovalitet, ytfinish i inre lumen och dimensionsstabilitet över hela spolen.
| Parameter | Typiskt mål | Varför det är viktigt nedströms |
|---|---|---|
| Ytterdiameter | /-0,02 till /-0,05 mm på 1-3 mm rör | Fransk storlek, passform, kateterbyte |
| Väggtjocklek / koncentricitet | Inom 10 % av den nominella väggen | Böjmotstånd, sprängtryck, återflödeskonsistens |
| Ovalitet | Låg ensiffrig procentandel | Ventiltätning, spetsformning, läckagefria anslutningar |
| Inre yta ojämnhet | Sub-mikron Ra på lumen | Spårbarhet, spolvolym, beläggningsvidhäftning |
| Spol-till-spole stabilitet | Samma band över hela längden | Monteringsutbyte och automatiserad utfodring |
Tunnväggiga schakt är där dessa siffror blir hårda. När väggen faller mot 0,05 mm får man smältan mindre utrymme att slappna av och det neddragbara fönstret smalnar av kraftigt.
 Ultratunn vägg medicinsk slang för precisionsvätsketransport Ultratunna extruderade medicinska slangar stöder exakta innerdiametrar och materialalternativ som TPU, Pebax och TITTA för minimalt invasiv och vätskekanalanvändning. Visa produkt →
Extruderingslinjen, steg för steg
De flesta kateterslangar tillverkas på enkelskruvs- eller dubbelskruvsledningar med ett tvärhuvud och vakuumdimensionering. Sekvensen nedan är standard, men varje steg har en kontrollpunkt som bestämmer slutliga tolerans.
- Torkning och materialhantering. Hygroskopiska hartser som polyamidbaserade blocksampolymerer och TPU absorberar fukt. Otorkade pellets producerar bubblor, gel och ytränder som bara dyker upp timmarna i en produktionskörning.
- Matning och smältning. Skruvgeometri och kompressionsförhållande bestämmer hur försiktigt polymeren smälter. Skjuvkänsliga hartser behöver en gradvis kompressionszon för att undvika nedbrytning.
- Mätning och tryckstabilitet. Smälttrycksvariation översätts nästan direkt till diametervariation. En kugghjulspump eller en välinställd mätzon plattar ut den kurvan.
- Korshuvudmatris och neddragning. Formen sätter formen; neddragningsförhållandet mellan formutgången och den slutliga rörstorleken sätter väggen. Små förändringar här flyttar väggtjockleken snabbt.
- Kylning och dimensionering. Vakuumdimensionering av tankar och vattentemperaturkontroll bestämmer rundhet och ytkvalitet. För snabb kylning fryser in stress i väggen.
- Start, mätning och lindning. Konstant skydd mot bristningar och ovalitet; in-line mätning fångar avdrift innan en full spole slösas bort.
En isometrisk vy av en rörledning: polymer kommer in i extrudern, smältan formas i ett tvärhuvud, dimensioneras under vakuum, mäts med en lasermätare och dras bort med konstant spänning. Varje block är ett kontrollpunkt, inte bara en maskin.
Materialval skriver om temperaturfönstret
Samma skruv och dyna bättre sig helt annorlunda med ett nytt hjärta. Polyamidsegmentsampolymerer som Pebax och TPU bearbetar i ett måttligt fettintervall, medan TITTA och fluorpolymerer kräver dedikerade linjer, korrosionsbeständiga verktyg och längre reningscykler. Att byta en linje från TITTA tillbaka till en lågtemperaturelastomer är sällan ekonomiskt, vilket är anledningen till att specialister håller separat extruderingskapacitet för högtemperaturpolymerer.
Utöver temperatur avgör egenskapsprofilen för varje polymer vilken axelarkitektur som är vettig. Ett styvt, värmebeständigt material är inte automatiskt det bästa valet för en spårbar axel.
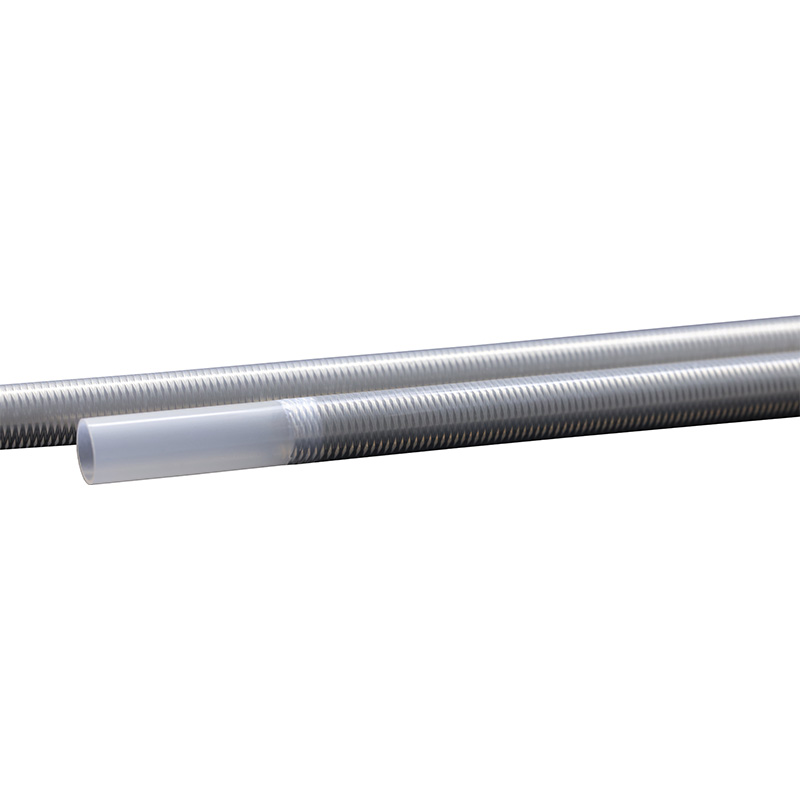
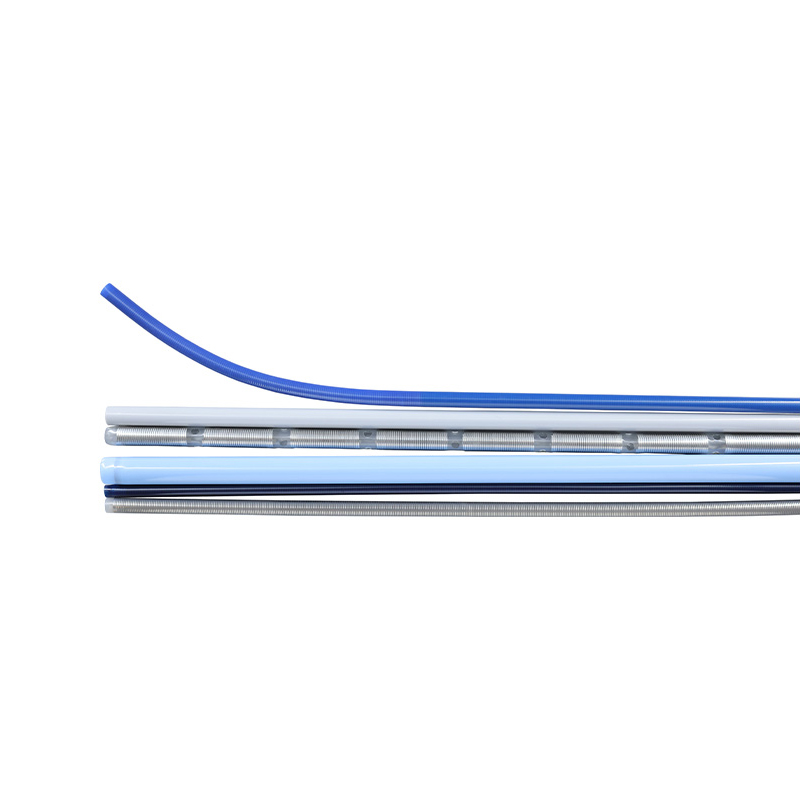
PEEK och polyimid har hög styvhet och värmebeständighet; Pebax och TPU har hög flexibilitet. De flesta moderna skaft bland båda världarna genom samextrudering i flera lager, där ett mjukt yttre skikt bär den hydrofila beläggningen och ett styvt inre skikt bär lumen. För en närmare titt på hur den tekniken tillämpas i praktiken, se denna översikt av flerskiktskateter samextrudering .
 Medicinsk flerskiktsslang för katetrar och läkemedelsleverans Flerlagers extruderade slangar kombinerar inre biokompatibilitet med yttre styrka eller skydd, stödjande katetrar, infusions-, dränerings- och läkemedelstillförselsystem med snäva toer. Visa produkt →
Var extruderingsdefekter kommer faktiskt ifrån
Defekter uppstår sällan slumpmässigt. Vid produktionsfelsökning står samma fem grundorsaker för de flesta avvisade splar.
Illustrativ distribution baserad på typiska felsökningsmönster i produktion av medicinska slangar, inte en uppmätt industristatistik.
- Diameterdrift pekar allmänt på instabilitet i smälttrycket eller en felaktig starthastighet.
- Geler och svarta prickar indikerar ofullständig rening, nedbrutet harts i döda zoner eller fukt.
- Väggexcentricitet kommer ofta från formcentrering eller ett obalanserat vakuum i dimensioneringshylsan.
- Smältbrott och grovhet visa när uteffekten överstiger vad formgeometrin kan hantera vid den temperatur.
- Ovalitet på spolen är ett spännings- och lindningsproblem snarare än ett extruderingsproblem.
Toleranser, in-line mätning och kvalitetskontroll
En validerad process är inte en stabil process för alltid. Vakuuminställningar kryper, formarna slits och ett nytt hartsparti kan ändra smältviskositeten. Kontinuerlig mätning är det enda praktiska försvaret.
Praktiska kontrollåtgärder på en kateterextruderingslinje inkluderar:
- Laser- eller ultraljudsmätning med fasta intervall, loggad mot spolposition.
- Statistisk processkontroll på OD, vägg och ovalitet, med reaktionsregler snarare än efterhandsinspektion.
- Installation, drift och prestandakvalificering på varje ny form- och hartskombination.
- Full partispårbarhet från pelletssats till färdig spole, under ett kvalitetssystem som ISO 13485.
- Dokumenterad ändringskontroll för alla justeringar som rör det validerade fönstret.
Från extruderad tub till färdig kateter
Extrudering är allmän den första av flera operatörer. Sekundära processer som tippning, utvidgning, håltagning, reflow bonding, flätning och värmekrymplaminering är det som gör en slangrulle till en fungerande axel. Dessa steg beror till stor del på vad som händer uppströms: ett lumen som är något orundt tätar inte på ett tillförlitligt sätt mot en hemostasventil, och en vägg med infrusen spänning kommer att förvrängas under återflöde.
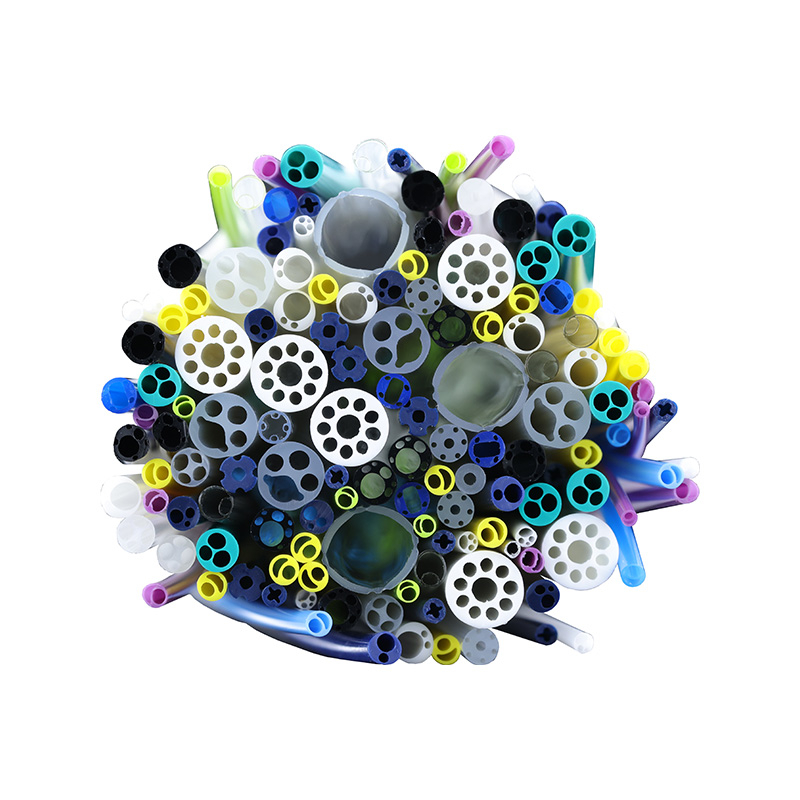
Komplexa lumenlayouter ställer de högsta kraven på extruderingssteg. Multilumenprofiler med två, tre eller fler kanaler kräver ett balanserat flöde genom formen så att varje lumen behåller sin form och sitt tvärsnitt längs hela längden.
 Medicinsk slang med flera lumen för komplexa kateterdesigner Extruderad slang med anpassningsbara flera kanaler samtidigt åtkomst för styrtrådar, mediciner och gaser vid kranskärls-, dialys-, endoskopi- och neurovaskulära kateterapplikationer. Visa produkt →
Att välja en extruderingspartner
För enhetstillverkare är extruderingsleverantören faktiskt en del av designteamet. Skillnaden mellan en komponentleverantör och en utvecklingspartner visar sig i hur tidigt de är involverade och hur mycket av processfönstret som kan dokumentera att dig.
Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter.
Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar.
Produktionsbasen täcker nära 20 000 kvadratmeter GMP-kompatibelt renrumsutrymme, med 15 importerade extruderingslinjer som stöder enkel-, dubbel- och trippellagers samextrudering, åtta dedikerade PEEK-linjer, två formsprutningslinjer och cirka 100 flätnings-, lindnings- och beläggningsenheter. Materialtäckningen sträcker sig över PEEK, polyimid, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET och PVDF, och produktsortimentet sträcker sig från basrör via förstärkta skaft och ballongslangar till mikrokatetrar och styrkatetrar. Kvalitetsledning är certifierad enligt ISO 13485:2016.
För team som behöver designstöd snarare än standardslangar OEM- och ODM-tjänst omfattar gemensam utveckling, verktyg, processvalidering och serietillverkning.
Vanliga frågor
Q1. Vad är kateterextrudering?
Det är smältprocessen som formar polymerpellets till kontinuerliga kateterslangar med en definierad innerdiameter, ytterdiameter och vägg. Den anger geometrin som alla senare monteringssteg förlitar sig på.
Q2. Vilken tolerans kan kateterextrudering hålla?
Välkontrollerade linjer håller allmänt ytterdiametern inom-0,02 till /-0,05 mm och väggen inom cirka 10 procent av nominellt, beroende på harts, väggtjocklek och slangstorlek.
Q3. Vilka polymerer används för extrudering av kateterslangar?
Pebax, TPU, PVDF, PET, polyimid, PEEK, PTFE, FEP, PFA och ETFE är vanliga. Materialvalet styr temperaturfönstret, axelns styvhet och beläggningsstrategin.
Q4. Vad är skillnaden mellan enkellumen och multilumen extrudering?
Slang med enkel lumen har en kanal. Multilumenslang packar två eller flera kanaler i en profil, vilket kräver balanserat munstycksflöde så att varje lumen behåller sitt tvärsnitt längs längden.
F5. Hur skyddar du veck i extruderade kateterslang?
Koncentriska väggar, konsekvent väggtjocklek, rätt durometer eller ett flätat förstärkningsskikt och en kontrollerad återflödesprocess ökar alla veckmotstånd.
F6. Kan extruderad slang levereras som en del av en komplett OEM-kateterenhet?
Ja. Extruderingsleverantörer med sekundär bearbetningskapacitet kan leverera toppade, bundna, flätade eller belagda skaft, eller stödja fullständig anpassad kateterutveckling från designfas till serieproduktion.