

Ett UHPLC-system som körs vid 600 bar genom en 10 cm längd på 0,005 tum ID-slang rymmer ungefär 1,3 µL mobil fas inuti den linjen. Byt ut den med samma längd på 0,020 tum ID-slang och ledningen rymmer cirka 20 µL. Inget annat förändrades, ändå rör sig toppbredder, retentionstider och skenbart antal plåtar. Det är det praktiska fallet för att behandla UHPLC-slangar som en systemkomponent snarare än VVS: inre diameter driver dispersion, material driver kemisk kompatibilitet och kvalitet på snittet avgör om kopplingen tätar eller gråter.
Vad som följer anger hur dessa tre faktorer interagerar, vilka siffror som hör till ett specifikationsblad och var de realistiska gränserna finns för rör av polymer och rostfritt stål.
UHPLC-slangar och extrakolumnsvolymbudgeten
Extrakolonnvolymen är summan av injektorn, slangen mellan injektorn och kolonnen och detektorcellen. Felsökningslitteratur för kromatografi rekommenderar allmänt att den totala summan hålls under ungefär 10 till 15 µL när kolonnen är packad med artiklar under 2 µm, eftersom sådana kolonner producerar mycket små toppar och alla volymer utanför kolonnen späds ut och breddar dem.
Slangvolymen är lätt att beräkna och lätt att underskatta: V = π r² L. Eftersom radien är kvadratisk, fördubblar en fördubbling av ID volymen vid samma längd. Diagrammet nedan visar vad det betyder för de borrstorlekar som normalt lagras för analysarbete.
Två vanor följer. Håll injektor-till-kolumn-körningen så kort som autosamplergeometrin tillåter, eftersom en 5 cm bygel rymmer en fjärdedel av vad en 20 cm bygel rymmer vid samma ID. Och använd inte en enda borrning överallt: systemets lågtryckssida, inklusive pumpinlopp, avgasare och avloppsledningar, kan bära 0,020 tum eller större slangar utan straff, eftersom spridningen där aldrig när detektorn.
Innerdiameter: En avvägning mellan fjärde kraften
Smala rör minskar spridningen men kostar tryck. Flödet genom ett litet hål följer Hagen-Poiseuille-relationen, där tryckfallet är omvänt proportionellt mot radiens fjärde potens. Halvering av ID multiplicerar tryckfallet med sexton, vilket är anledningen till att de sista centimeterna före kolonnen både är den känsligaste delen av flödesvägen och den del som mest sannolikt löser ut en tryckgräns.
Arbetsområden som håller i rutinmässig UHPLC-övning:
- 0,0025 tum till 0,005 tum ID för injektor-till-kolonn-linjen, där dispersion har störst effekt på toppformen.
- 0,000 tum till 0,010 tum ID från kolumn till detektor, där ett något större hål5 generellt är en acceptabel handel för lägre mottryck.
- 0,020 tum ID och över för pumpinlopp, avlopp och eventuell lågtrycksöverföringsledning.
Materialval: TITTA, PTFE, FEP, PFA, ETFE och rostfritt stål
Materialvalet handlar om två frågor: vad som är i mobilfasen och vad som upptäcks.
TITTA: den metallfria standarden
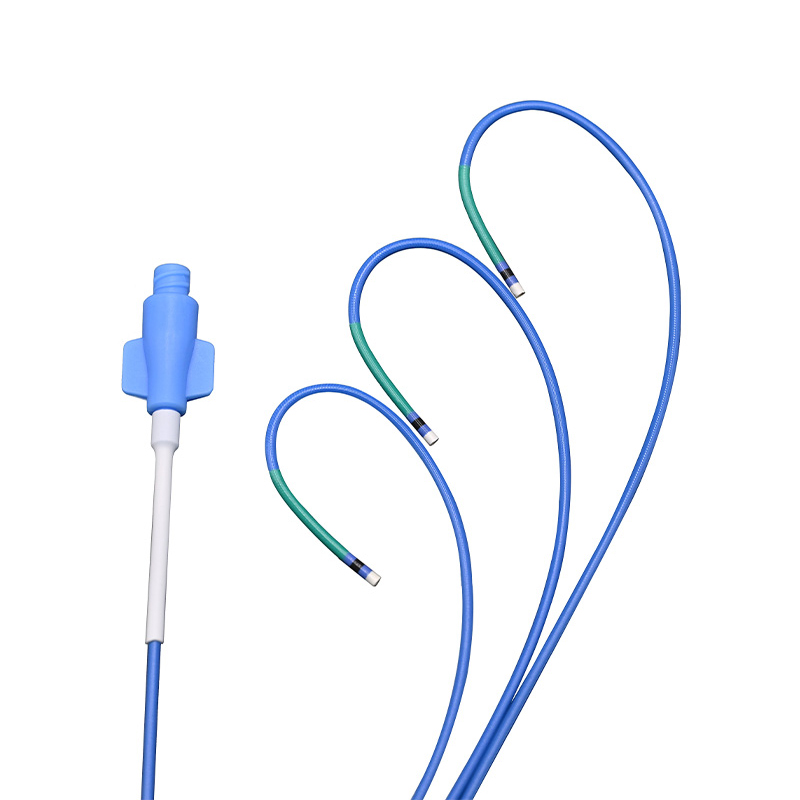
TITTA är standardvalet för injektor-till-pelare körning i metallkänsligt arbete. Den är biokompatibel, den läcker inte ut järn eller nickel i flödesvägen och den tolererar fosfatbuffertar och jonparande reagenser som orsakar problem med rostfritt stål. Det har också gränser: TITTA sväller i DMSO, THF och diklormetan, och koncentrerade syror angriper det. Datablad för PEEK-slangar med liten ID anger allmänna tryckvärden mellan ungefär 5000 och 7 000 psi (cirka 345 till 480) vid rumstemperatur, vilket täcker de UHPLC-metoder.
PTFE och FEP: lågtryckssidan
Fluoropolymerer täcker de delar av flödesvägen där trycket är blygsamt och kemisk resistens är viktigast. PTFE och FEP är effektivt inerta mot nästan alla mobila snabbare, de är mjuka och lätta att dirigera och de är det vanliga materialet för pumpinloppsledningar, avgasningsanslutningar och avfall. Deras trycktak är en bråkdel av PEEKs, så de är inte en ersättning för en högtrycksbygel.
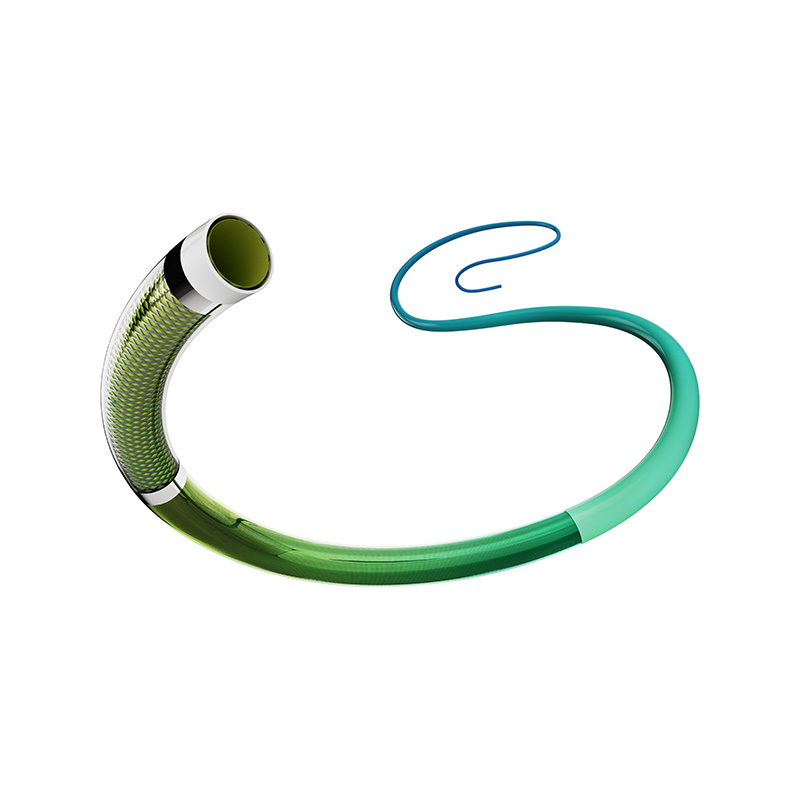
 PTFE-strängsprutningsrör för medicinska applikationer och vätskebanor Kemiskt resistenta fluorpolymerslangar för lågtrycksflödesvägar, med biokompatibilitet, brett temperaturområde och användning av kateter eller leveranssystem. Visa produkt →
PFA och ETFE: där temperatur eller styvhet spelar roll
PFA behåller sina mekaniska egenskaper vid högre temperaturer än FEP, vilket är viktigt när slangen sitter nära en kolonnugn. ETFE är styvare och mer nötningsbeständigt än PTFE vid jämförbar kemikaliebeständighet, så det väljs ofta för linjer som hanteras upprepade gånger under underhåll.
 PFA Medical Extrusion Tube för analytiska och industriella vätskeledningar Fluoropolymerslang för vätskeöverföring av livsmedelskvalitet och exakta analytiska anslutningar, som kombinerar kemisk resistens med prestanda nära uppvärmd instrumentering. Visa produkt →
Rostfritt stål: trycktaket
316 rostfritt stål i 1/16 tum OD när trycket upp till cirka 20 000 psi med korrekt gjorda anslutningar, varför systemet körs kontinuerligt över 1 000 bar allmänna stannar kvar. Avvägningarna är verkliga: metalljoner kan läcka ut i mobila faser med hög salthalt, och analyter som kelerar metaller kan adsorbera på väggen.
| Material | Typiskt ID-intervall | Arbetstryck | Lösningsmedel och analyter | Bäst passform |
|---|---|---|---|---|
| PEEK | 0,0025 till 0,030 tum. | Vanligtvis citerade 5 000 till 7 000 psi för små ID | Svällning i DMSO, THF och diklormetan; undvik koncentrerade syror; metallfri | Injektor-till-kolonn linjer, metallkänsliga analyter |
| PTFE | 0,010 till 0,062 tum. | Lågt tryck, under några hundra psi | Bredast kemisk motstår; mjuk och lätt att dra | Pumpinlopp, avfall, lågtrycksöverföring |
| FEP | 0,010 till 0,062 tum. | Lågt tryck | Liknande kemi som PTFE, transparent vägg | Avgasledningar och detektoravlopp |
| PFA | 0,010 till 0,062 tum. | Låg till måttlig | Fluoropolymerinerthet med bättre stabilitet vid hög temperatur | Linjer nära en kolonnugn |
| ETFE | 0,010 till 0,062 tum. | Låg till måttlig | Bra kemikaliebeständighet med högre styvhet | Linjer hanteras under underhåll |
| 316 rostfritt stål | 0,0025 till 0,020 tum. | Upp till ca 20 000 psi med korrekta kopplingar | Kan frigöra metalljoner i högsalt- eller jonparningsmetoder | System som kör över 1 000 bar |
Där valet är genuint nära, en sida vid sida jämförelse av PTFE och PEEK slangar mot din mobila faslista är det allmänna det snabbaste sättet att lösa det.
Toleranser, skärkvalitet och beslag
Två punkter på en slangritning avgör om en metod överförs rent mellan instrument: ID-tolerans och skärkvalitet.
ID-tolerans skriver antingen som en absolut siffra, såsom /-0,0005 tum (ca /-13 µm), eller som en procentandel av nominellt. Eftersom volymen skalar med kvadraten på diametern omvandlas toleransen direkt till en volymsvängning, och svängningen är proportionellt större på en liten borrning än på en stor.
Skärkvalitet är den andra hälften av problemet. Ett rör skuret i vinkel, eller lämnat med en grad på änden, kan inte sitta rakt mot konen på en 10-32 port. Resultatet är en liten instängd volym direkt framför kolonnen, en klassisk orsak till extra toppbredd som ingen mängd kolonnkonditionering kommer att ta bort. En skärare med en rakbladskantad styrning ger en fyrkantig, gradfri yta; en diagonalskärare gör det inte.
Beslut avslutar monteringen. 1/16 tum OD är standard för 10-32 konformade portar, och fingertäta PEEK-muttrar är det vanliga valet för PEEK-slangar eftersom de täta tillförlitligt och kan återanvändas. Överdragning är det vanliga misstaget: det kallflytar polymeren, gör hålet vid anslutningen smalare och ger tyst både mottryck och dödvolym.
Vad hör hemma på en slangskrift
En specifikation som överlever ett leverantörsbyte innehåller sexartiklar: materialkvalitet och färgämne, nominellt ID med tolerans, OD, snittlängd med tolerans, snittytans tillstånd och krav på renhet eller extraherbara material för det avsedda detektionsläget.
OD och ID är siffrorna som köpare kontrollerar först, men de är de två minsta ofta skrivna med en bifogad tolerans. På ett 0,005 tums hål är skillnaden mellan /-0,0005 tum och en ospecificerad tolerans en tjugoprocentig svängning i linjevolymen, som är stor för att förskjutatentionstiden när slangen byts ut instrumenten.
Tillverkningssidan: Extruderingsstolerans är produkten
Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter.
Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar.
För alla som specifika precisionspolymerslangar är de relevanta funktionerna dessa: en GMP-kompatibel renrumsanläggning på nära 20 000 m², 15 importerade extruderingslinjer med enkel, dubbel och trippel samextrudering, åtta dedikerade PEEK extruderingslinjer, ISO 13485:2016-certifiering, och OEM/ODM program som arbetar utifrån en ritning och en toleransstapel snarare än ett katalognummer.
Vanliga frågor om UHPLC-slangar
Q1. Vad är UHPLC-slangar och hur skiljer det sig från HPLC-slangar?
Samma jobb, snävare siffror. UHPLC-system körs vid högre tryck med kolonner under 2 µm, så linjen mellan injektor och kolonn har normalt en mindre ID, generellt 0,0025 till 0,005 tum, och en snävare ID-tolerans än en konventionell HPLC-linje.
Q2. Vilken ID-slang ska jag använda för UHPLC?
Använd 0,0025 till 0,005 tum från injektor till kolumn, 0,005 till 0,010 tum från kolumn till detektor och 0,020 tum eller större på lågtryckssidan som pumpinlopp och avfall.
Q3. Är PEEK-slang lämplig för UHPLC?
Ja, för de flesta metodförhållanden, och det är det vanliga svaret när flödesvägen måste vara metallfri. Kontrollera lösningsmedelskompatibiliteten först, eftersom PEEK sväller i DMSO, THF och diklormetan, och håll dig inom tryckklassificeringen för det specifika ID.
Q4. PEEK eller rostfritt stålrör för UHPLC?
Rostfritt stål klarar de högsta trycken, upp till cirka 20 000 psi med korrekta kopplingar, men kan frigöra metalljoner och interagera med jonparande reagenser. PEEK är inert och biokompatibelt, med ett lägre trycktak och lösningsmedelsbegränsningar.
F5. Hur skär jag PEEK-slangen utan att skapa dödvolym?
Använd en fräs med en rakbladskant så att ytan är fyrkantig och fri från grader, inspektera sedan änden innan du installerar den. Ett vinklat eller graderat snitt tätar inte platt mot portkonen och lämnar en instängd volym framför kolonnen.
F6. Varför ändras retentionstiden efter att jag bytt slang?
Vanligtvis en förändring i extrakolumnsvolym eller ID-tolerans. En längre linje eller en större borrning ger volym och breddar toppar; ett hål utanför toleransen gör samma sak mindre förutsägbart, vilket är anledningen till att toleransen hör hemma på inköpsordern.