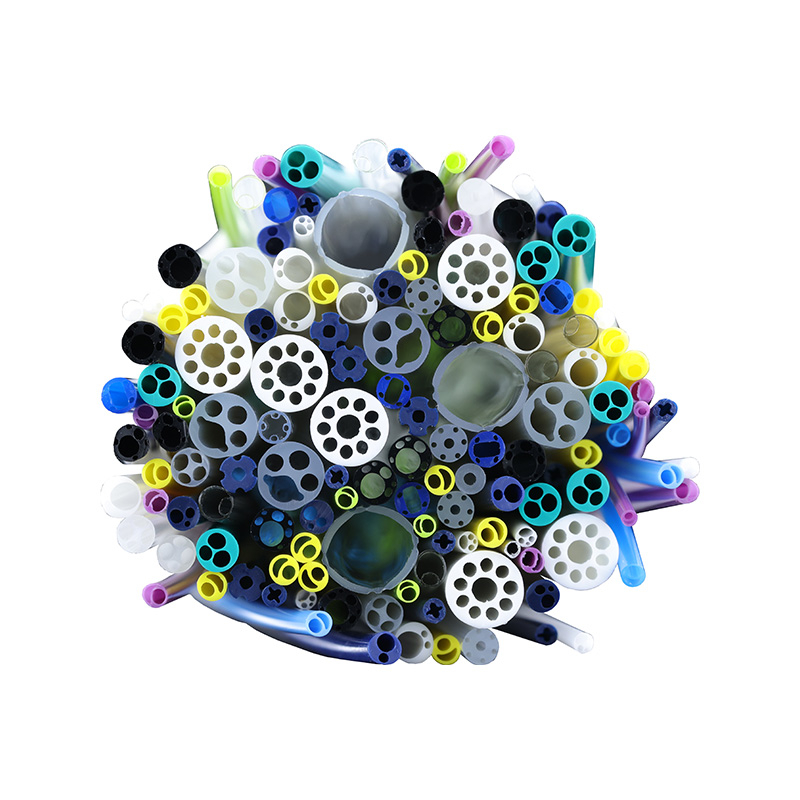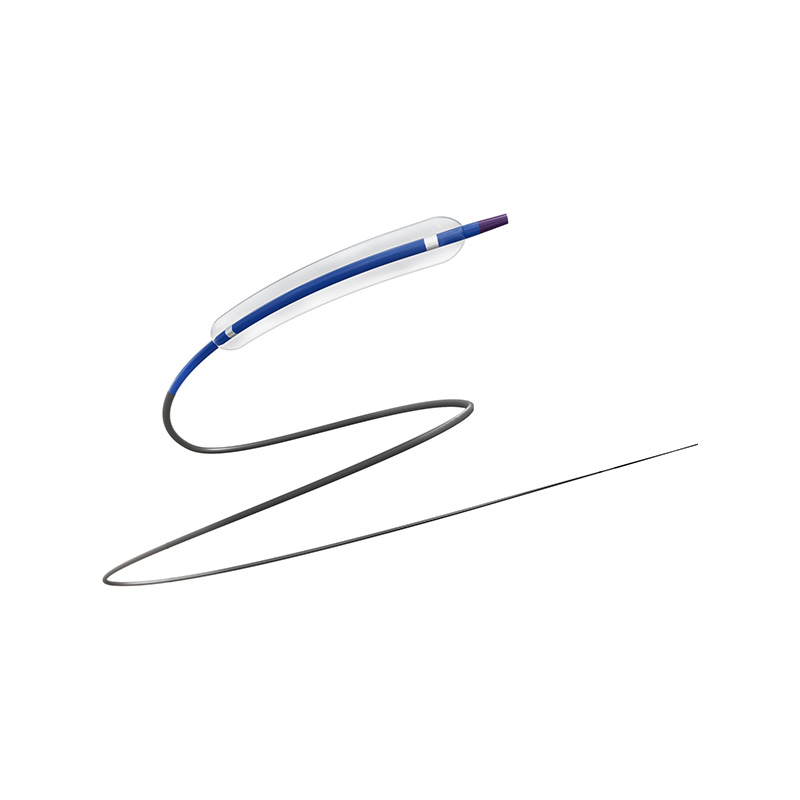


En spinal fusionsbur, ett mikrokateterfoder, ett pumplager och en halvledarklämring kan alla skäras av samma beige polymer. Den polymeren är TITTA, och det korta svaret på "vad är TITTA" är detta: det är en semi-kristallin teknisk termoplast i polyaryleterketonfamiljen som håller användbar mekanisk hållfasthet upp till ungefär 250 °C, rycker bort de flesta kemikalier och kan extruderas, gjutas eller bearbetas. Det längre svaret är var projekten lyckas eller misslyckas, eftersom betygsval, kristallinitet och bearbetningsfönster avgör om databladsegenskaperna överlever till den färdiga delen.
PEEK Chemistry i vanliga termer
Polyeter-eterketon har fått sitt namn från sin ryggrad: aromatiska bensenringar förenade av två eterkopplingar och en ketonkoppling, som upprepas i ett regelbundet mönster. Denna regelbundenhet låter kedjorna packas i kristallina områden, vanligtvis 25 till 35 procent av volymen beroende på hur delen kyldes och glödgades. Den kristallina fasen ger styvhet, utmattningsbeständighet och lösningsmedelsbeständighet; den amorfa fasen ger seghet.
Två siffror ramar in allt annat. Glastemperaturen ligger på cirka 143 °C, där den amorfa fasen börjar mjukna. Smältpunkten är cirka 343 °C, varför PEEK processutrustning måste gå nära 380 °C. Mellan dessa två siffror beter sig PEEK som en styv, krypbeständig solid snarare än en gummiliknande plast, vilket är just därför som det tränger undan metall i slitdelar och implantatkomponenter.
En regulatorisk detalj är värd att ange tidigt: PEEK innehåller inget fluor. Det är inte en fluorpolymer och inte en PFAS. I en tid då per- och polyfluoralkylsubstanser utsätts för hårt regulatoriskt tryck, har det enda faktumet flyttat mer än ett designteam bort från PTFE och mot PEEK.
Fastighetsprofilen bakom ryktet
Publicerade siffror för ofyllda PEEK kluster tätt över leverantörer, vilket gör det enklare att skriva specifikationer än vad det är för råvaruplast.
| Egendom | Typiskt värde | Vad det betyder i design |
|---|---|---|
| Densitet | 1,30–1,32 g/cm³ | Ungefär en sjättedel av stålets vikt för samma volym |
| Glasövergång (Tg) | ≈143 °C | Stelheten börjar falla över denna punkt |
| Smältpunkt (Tm) | ≈343 °C | Ställer in smältbearbetningsfönstret nära 350–400 °C |
| Kontinuerlig servicetemperatur | ≈250 °C i luft | Långsiktig bärighetsgräns, gradberoende |
| Draghållfasthet | 90–100 MPa | Jämförbar med vissa aluminiumlegeringar per viktenhet |
| Böjmodul | 3,6–4,1 GPa | Närmare kortikalt ben än vad titan är |
| Vattenabsorption | ≈0,15 % (24 timmar), ≈0,5 % mättad | Dimensioner ändras något in vivo; tillåta det |
| Brandfarlighet | UL 94 V-0 vid 1,5 mm, låg rök | Användbar i flygplansinteriörer och järnvägar |
| Kemisk beständighet | Olösligt i vanliga lösningsmedel | Angrips endast av koncentrerad svavelsyra |
Läs dessa figurer som ett golv snarare än ett tak. En 30 procent glasfylld kvalitet höjer modulen och minskar den termiska expansionen; en kolfylld kvalitet tillför slitstyrka och elektrisk ledningsförmåga; bariumsulfattillsatser gör PEEK röntgentäta när en läkare behöver se det under genomlysning.
PEEK vs PTFE, polyimid och PPS
| Egendom | PEEK | PTFE | Polyimid | PPS |
|---|---|---|---|---|
| Kontinuerlig användning (°C) | ≈250 | ≈260 | ≈300 | ≈220 |
| Draghållfasthet (MPa) | 90–100 | 20–30 | 90–110 | 75–85 |
| Slitstyrka | Utmärkt | Stackars | Bra | Bra |
| Smältbearbetningsbar | Ja | Svårt | Nej | Ja |
| Innehåller fluor | Nej | Ja | Nej | Nej |
| Relativ materialkostnad | Hög | Medium | Hög | Medium |
Välj PTFE när friktion och tröghet dominerar och den mekaniska belastningen är lätt; dess kallflöde under kompression är det vanliga felläget. Välj polyimid när temperaturen överstiger vad PEEK kan hålla och delen är tunn, till exempel ett kateterförstärkningsskikt, men kom ihåg att det inte är smältbearbetningsbart. Välj PPS när kostnaden styr beslutet och kemikalieexponeringen förblir måttlig. Välj PEEK när en komponent måste bära strukturell belastning, överleva upprepad sterilisering och samtidigt förbli radiolucent.
Från harts till färdig del
PEEK absorberar tillräckligt med fukt för att den måste torkas innan den smälter, vanligtvis 150 °C i tre timmar eller mer i en torkmedelstork. Smältbearbetningen går sedan mellan 350 och 400 °C med form- eller formtemperaturer runt 170–200 °C, och glödgning ovanför glasövergången bygger kristalliniteten som ger de egenskaper du angett. Skippa glödgningen och du får en del som ser rätt ut och presterar under förväntan.
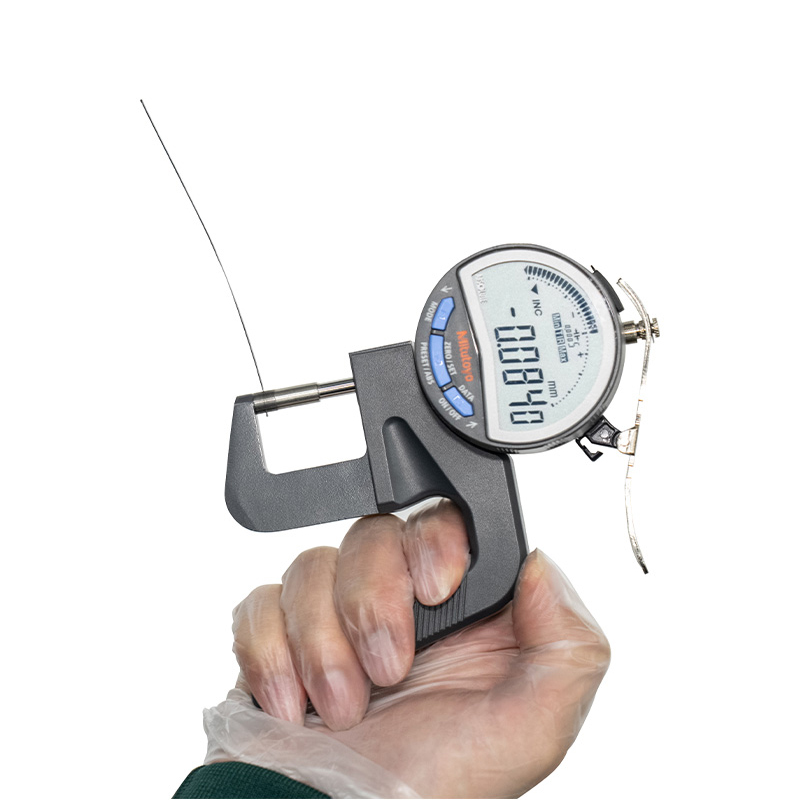
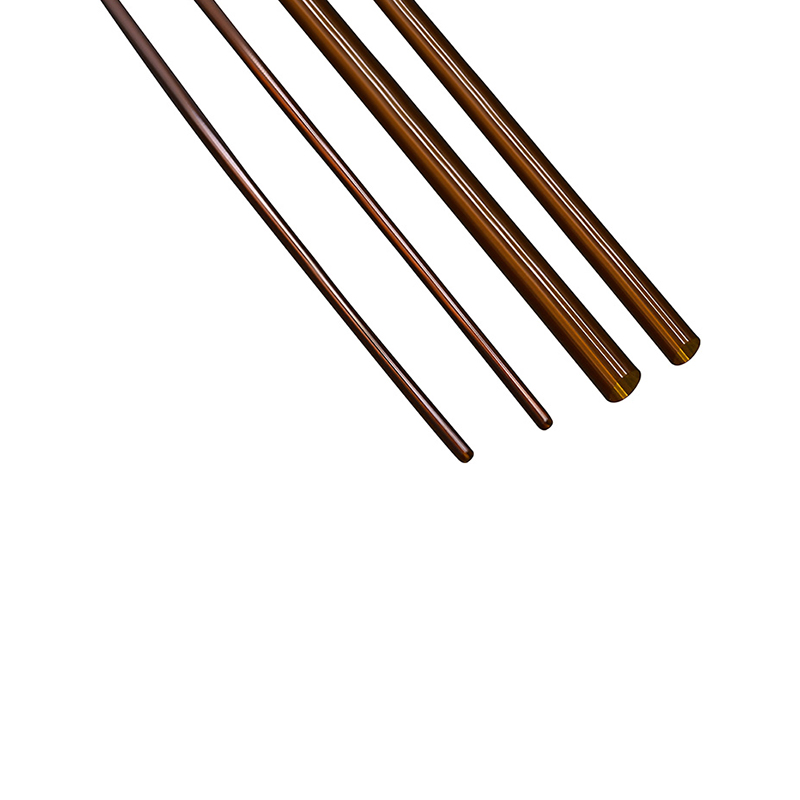
Fyra rutter täcker den mesta produktionen: extrudering till stav, film och rör; formsprutning av komplexa geometrier; formpressning av stora plattor; och bearbetning från lagerformer. Medicinska slangar kommer vanligtvis från extrudering eller bearbetning, och toleranssamtalet är viktigt tidigt - medicinska ritningar anger vanligtvis innerdiametertoleranser i intervallet ±0,02 till ±0,05 mm, vilket är möjligt men måste inspekteras med rätt metod.
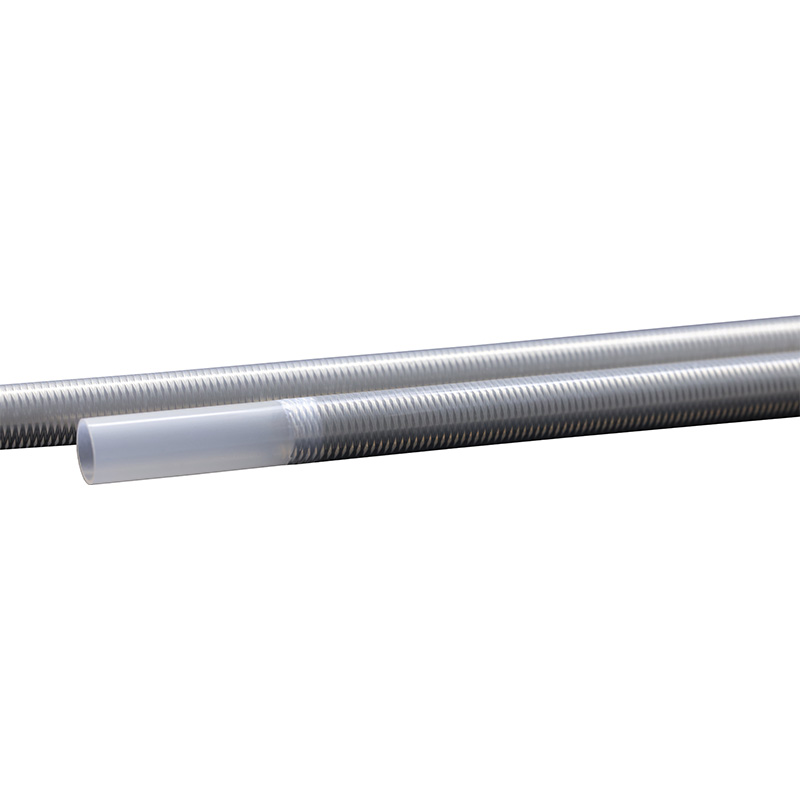
 Hög-Precision PEEK Tubing for Medical Applications Precision PEEK-slang med innerdiametrar från 0,10 till 23,00 mm och snäva OD-toleranser för små storlekar, anpassade för kateter- och endoskopiska komponenter. Visa produkt →
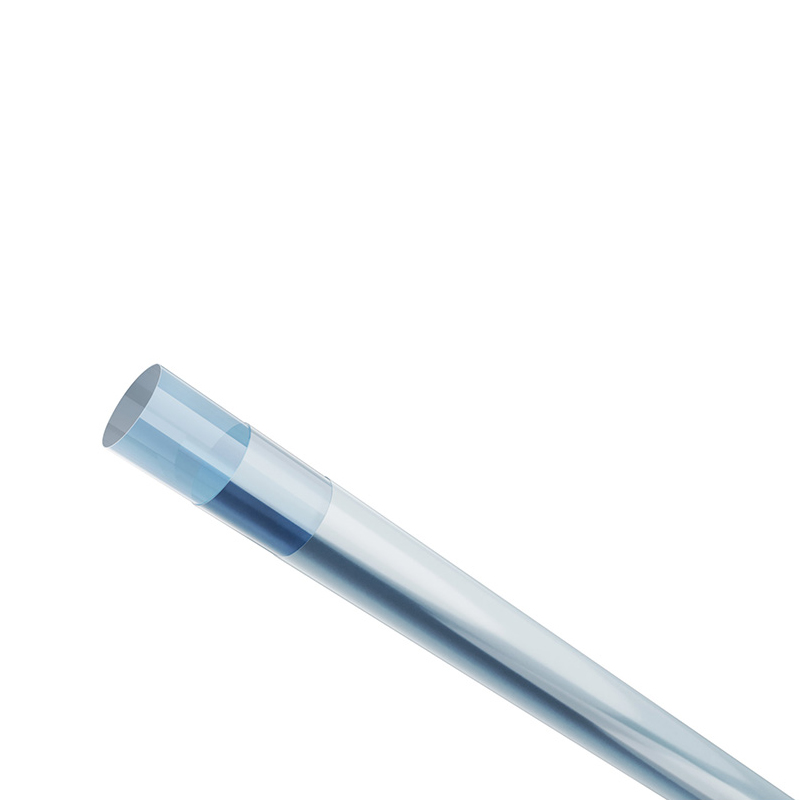
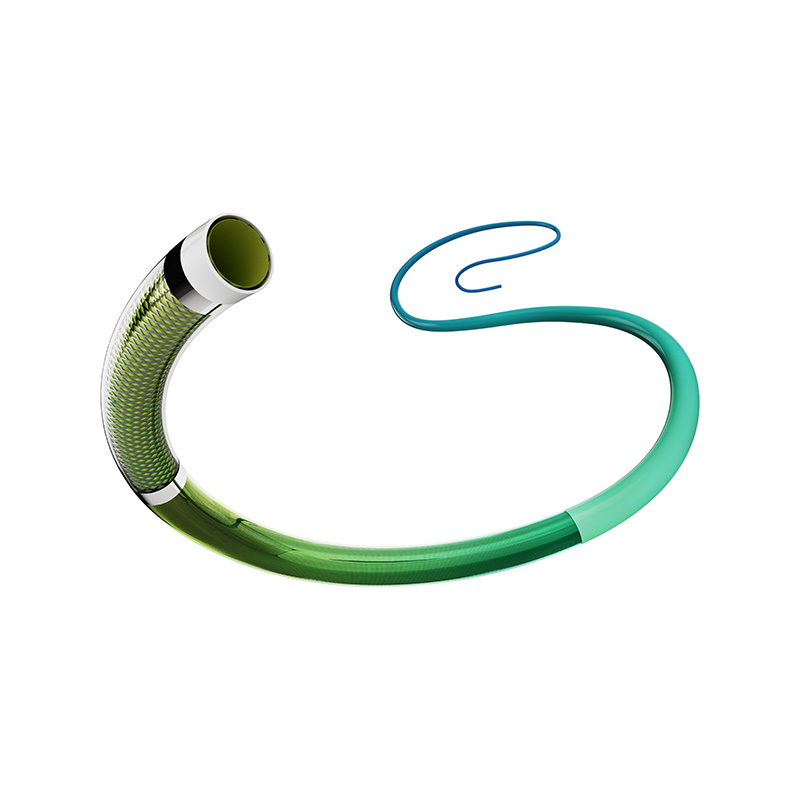
Krympslang är ett separat men relaterat verktyg: en PEEK- eller FEP-hylsa krymper över ett kateterskaft under återflöde och komprimerar ihop skikten utan att lägga till en permanent yttervägg.
 PEEK krympslang för känsliga komponenter Värmekrympande PEEK-hylsa med ett förhållande på 1,3/1,4 och 170–190°C återvinningstemperatur, lämpad för att skydda känsliga komponenter och kritiska anslutningar i medicinska sammansättningar. Visa produkt →
Där PEEK tjänar sitt pris på medicinsk utrustning
Tre fastigheter bär det mesta av det medicinska fallet. För det första, radiolucens: en ofylld PEEK-komponent är osynlig på röntgen och producerar mycket mindre MRI-artefakter än titan, så avbildning runt den förblir ren. För det andra, modul: vid ungefär 3,6 GPa är PEEK mycket närmare kortikalt ben än metallegeringar, vilket minskar spänningsskyddet i ryggrads- och traumaenheter. För det tredje, steriliseringsstabilitet: PEEK tolererar gamma-, etylenoxid- och ångcykler utan den gulning eller sprödhet som påverkar billigare polymerer.
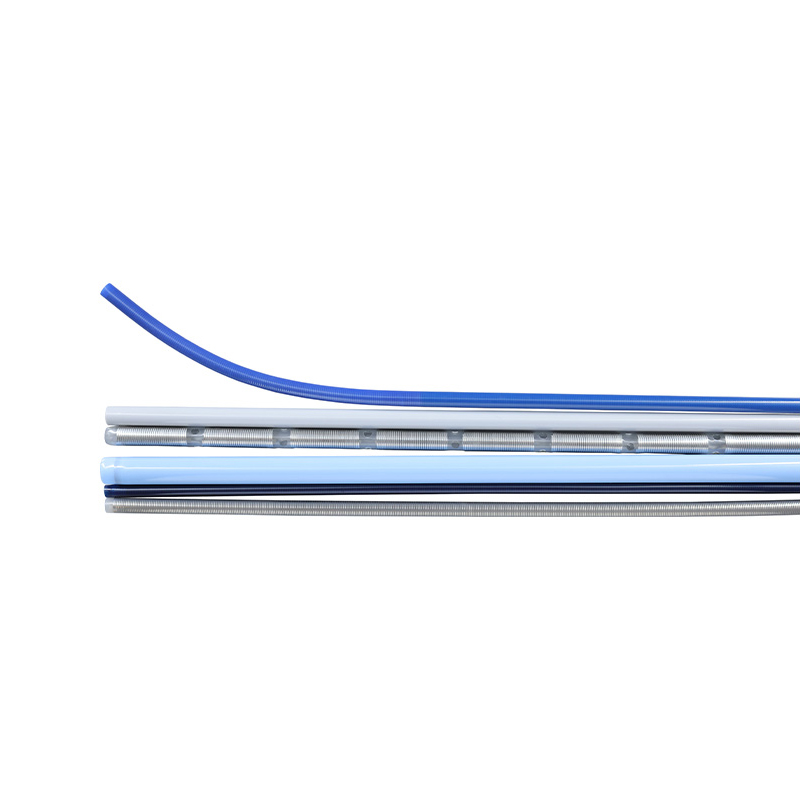
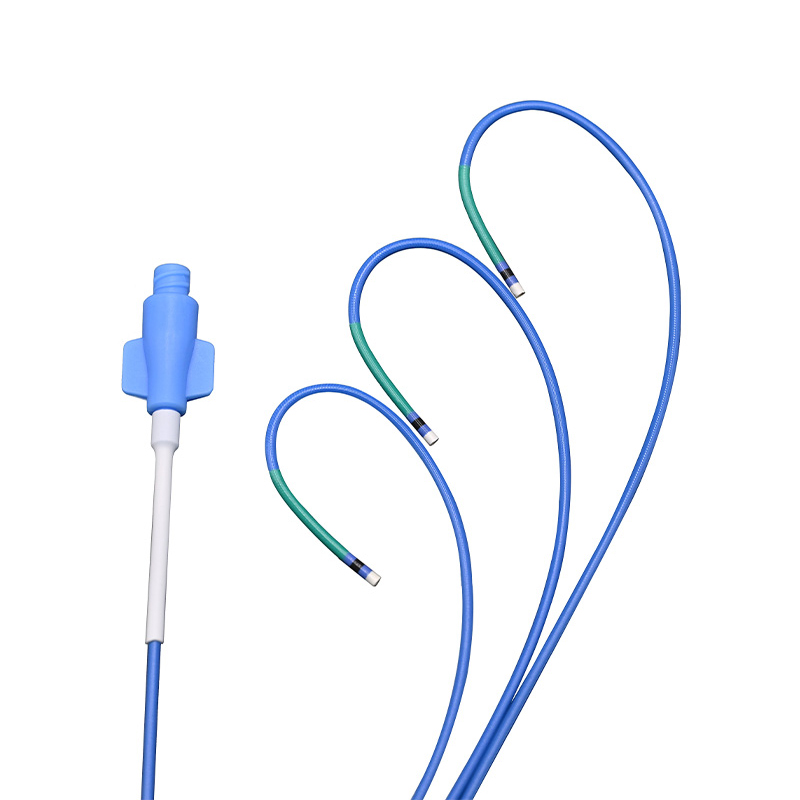
I kateterarbete framstår PEEK som skaftsegment med hög styvhet, flätbundna liners och hypotube-alternativ där elektrisk eller termisk isolering behövs. Om du vill ha en djupare titt på hur materialet beter sig i rörform, denna översikt av PEEK-slang täcker väggtjocklek, rakhet och toleranspraxis.
Machined PEEK tjänar också bänksidan av enhetsutveckling: provimplantat, steriliseringsfixturer, instrumenthandtag och testriggar som inte får repa eller kontaminera det de håller.
 Precisionsbearbetade PEEK-delar för medicinsk utrustning Precisionsbearbetade PEEK-delar för provimplantat, steriliseringsfixturer, instrumenthandtag och medicintekniska komponenter, med hög hårdhet, korrosionsbeständighet och biokompatibilitet. Visa produkt →
Kostnad, ledtid och utbytesrisk
PEEK-förening kostar vanligtvis en storleksordning mer per kilo än POM, PBT eller nylon, och implantatklassade partier med full spårbarhet sitter över det igen. Priset är sällan den avgörande faktorn på en liten komponent, men det dominerar på en stor bostad. Två praktiska konsekvenser följer. Designa den väggtjocklek du faktiskt behöver snarare än den tjocklek du ärvt från en metalldel. Och bekräfta att betyget är tillgängligt i den form du behöver innan designfrysningen, eftersom specialkvaliteter ofta har längre ledtider och högre minimikvantiteter än ofyllt naturligt lager.
Den tysta risken är substitution. PEEK liknar flera billigare beige polymerer, och leverantörer har varit kända för att skicka en overifierad kvalitet när efterfrågan ökar. Be om spårbarhet för partier, ett analysintyg mot den exakta kvaliteten och bekräftelse på hartskällan.
Fem kontroller innan PEEK går på en ritning
- Bekräfta den verkliga servicetemperaturen, inklusive korta utflykter, snarare än att citera rubriken 250 °C-siffran.
- Bestäm om delen behöver glödga och vem som är ansvarig för det.
- Lista varje kemikalie som delen kommer att kontakta; PEEK är bredspektrumbeständigt men inte universellt.
- Ange inspektionsmetoden vid sidan av toleransen, speciellt för rörets innerdiametrar.
- Matcha betyget till applikationen: industriella, medicinska och implantatkvaliteter är inte utbytbara.
Om Ningbo LINSTANT Polymer Materials Co., Ltd.
Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter.
Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar. Vår PEEK extrudering, formsprutning och bearbetning kapacitet sitter bredvid OEM- och ODM-tjänster för enhetstillverkare som behöver en tillverkningspartner snarare än en katalog.
PEEK: Vanliga frågor
Tätningar, lager, pump- och ventilkomponenter, flyg- och rymdfästen, halvledardelar, ryggradsburar, dentala ramverk och kateterslangar – var som helst värme, slitage eller kemisk exponering utesluter vanlig teknisk plast.
Cirka 250 °C kontinuerligt i luft för ofyllda sorter, med en smältpunkt nära 343 °C. Korta utflykter över den kontinuerliga gränsen är möjliga men kräver applikationsspecifik validering.
Inte i absoluta tal — 100 MPa draghållfasthet är långt under rostfritt stål. Men per viktenhet konkurrerar PEEK med aluminium, och det korroderar aldrig eller svetsar.
Nej. PEEK innehåller inget fluor, så det faller utanför diskussionerna om fluorpolymer och PFAS-begränsningar. Det är en viktig anledning till att vissa lag byter från PTFE.
Medicinska och implantatklasser av PEEK är tillgängliga och testas vanligtvis enligt ISO 10993 och USP klass VI. Industrikvaliteter får aldrig ersätta dem.
Sammansatta priser ligger vanligtvis en storleksordning över råvaruteknisk plast, och implantatkvaliteter kostar mer igen. Snäva toleranser och små volymer höjer detaljpriset ytterligare.