

En styrbar kateter kan klara ett bänkavböjningstest och fortfarande kännas vag i ett slingrande kärl. Den vanliga orsaken är inte bara handtaget; det är ackumulerad variation över axeln, förstärkning, spetsförband, dragtrådsbana och inspektionsmetod. Den praktiska slutsatsen: välj en styrbar katetertillverkande CDMO som äger dessa gränssnitt under ett kvalitetssystem, snarare än att koordinera fyra leverantörer och hoppas att stack-up håller sig inom tolerans.
Vad en styrbar katetertillverkning CDMO faktiskt kontrollerar
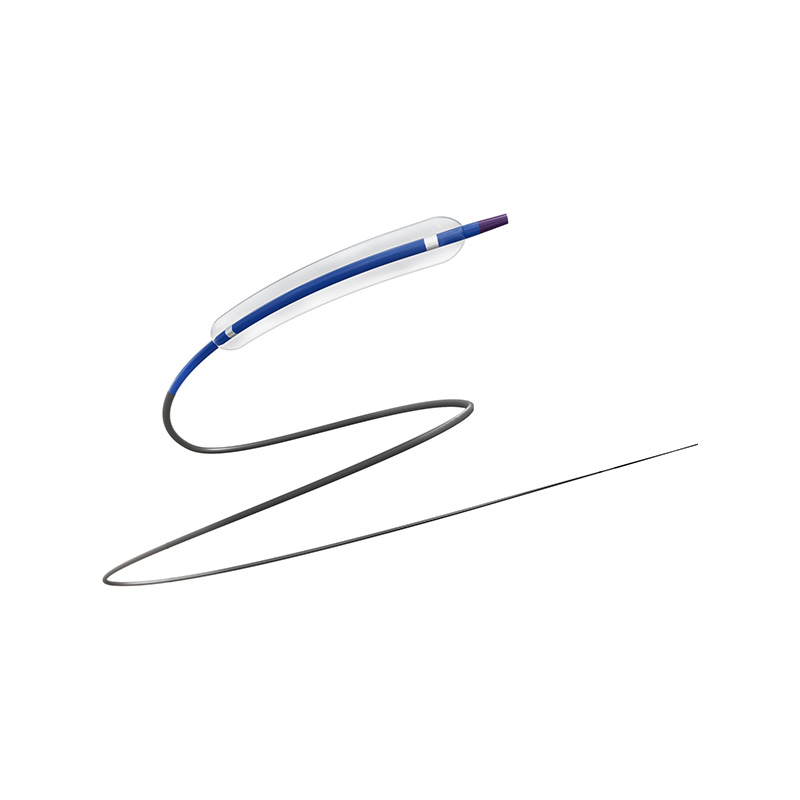
I styrbara kateterprogram är en CDMO inte en slangförsäljare med en monteringsbänk. Den ska äga designöverföring, extrudering, förstärkning, återflöde, spetsformning, hantera integration, testmetodutveckling, processvalidering och serieproduktion. Det omfånget är viktigt eftersom avböjning är en utgång på systemnivå. En förändring i fodrets smörjbarhet, flätspänning eller limhärdning kan flytta kraft-rörelsekurvan så mycket att handtaget inte längre motsvarar läkarens förväntningar.
Tabellen nedan är en användbar checklista under leverantörskvalificering. Be varje kandidat markera vilka steg som är interna, vilka som är underleverantörer och hur kritiska processparametrar kontrolleras vid överlämnandet.
| Processstadiet | Vanligt felläge | Vad CDMO ska kontrollera |
|---|---|---|
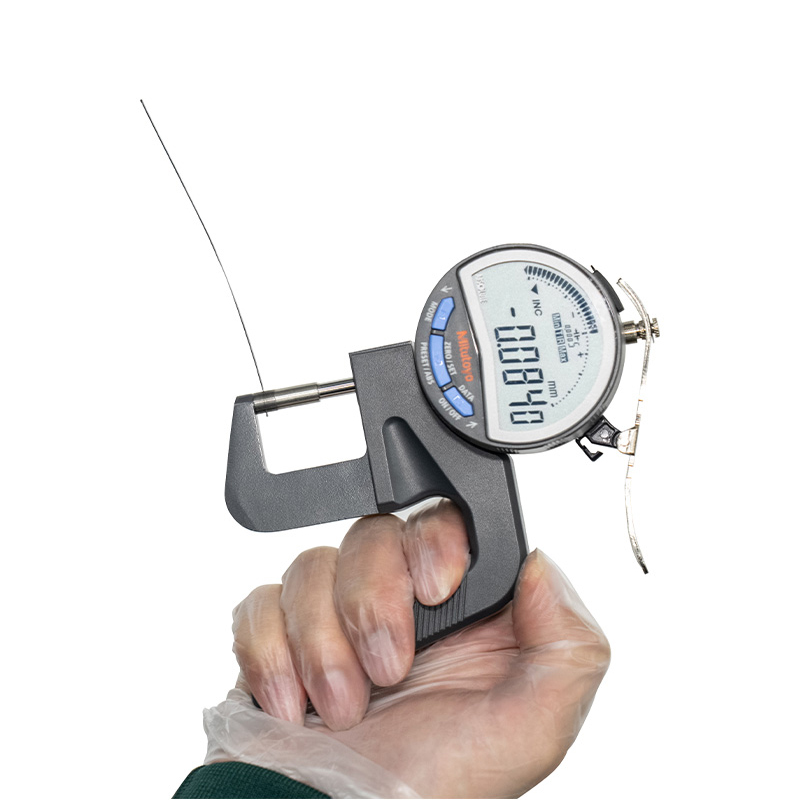
| Extrudering | ID/OD-drift, ovalitet, svag linerbindning | Smälttemperatur, draghastighet, lasermätning, SPC och partispårbarhet |
| Förstärkning | Variation av flätstigning, spiralgap, lös avslutning | Trådspänning, täckning, stigning, ändförankring och inspektion under processen |
| Återflöde och bindning | Jackan tunnare, självhäftande fukttransporterande, svag spetsbindning | Termisk profil, dornstöd, härdningskontroll och skalningstestning |
| Hantera och dra i tråden | Glapp, hög friktion, wire kink | Fräsradie, förspänning, smörjning, körstopp och fullmonteringstestning |
| Frisläppningsinspektion | Klarar visuell kontroll men känns dålig vid användning | Avböjningsvinkel, force-travel-hysteres, vridmomentsvar, läckage- och partikeltest |
En starkare fråga är inte "Kan du göra denna kateter?" men "Visa mig processkartan, de kritiska egenskaperna för kvalitet och testmetoden du kommer att använda för att bevisa repeterbarheten för avböjning." En CDMO som kan svara med data, fixturer och spårbarhet är vanligtvis bättre förberedd för designöverföring än en som svarar med en katalog.
Design för tillverkningsbarhet börjar med skaftet, inte handtaget
En styrbar kateter är en kraftbana: handtag, dragvajer, ankarring, kompressionsspole eller fläta, liner, jacka och spets. Dragvajern agerar inte ensam. Det spänner den distala strukturen och komprimerar skaftet; om fodret har inkonsekvent friktion eller om jackan kryper kan handtaget kännas tätt medan spetsen släpar efter. Den förlorade rörelsen skylls ofta på handtaget, men grundorsaken ligger uppströms.
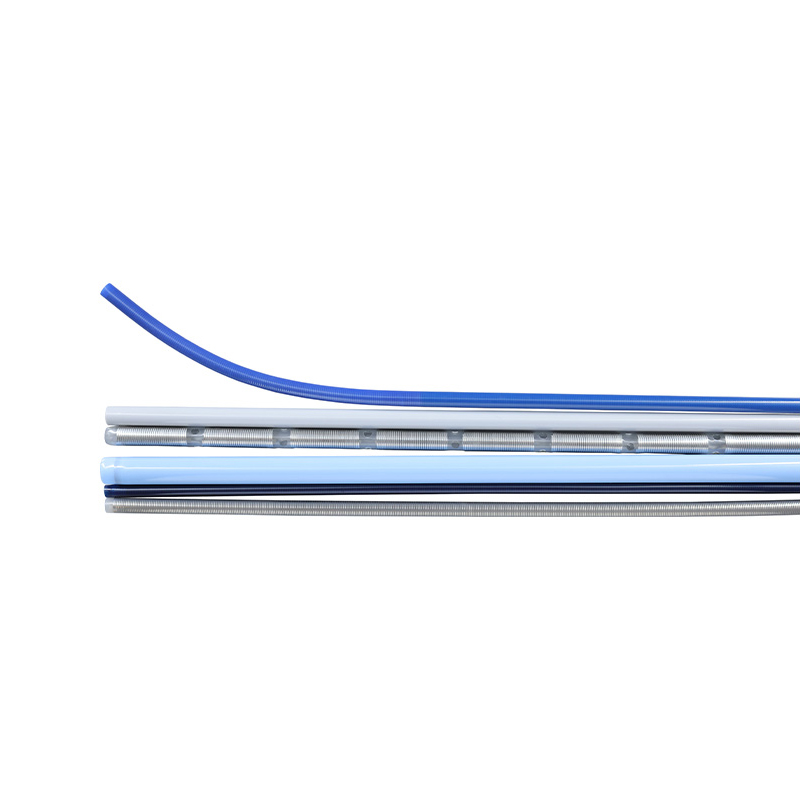
Axelkonstruktionen bör ses över innan verktyg skärs. CDMO:n måste definiera väggtjocklek, flätningsvinkel, spolgap, återflödeskoppling, längd på bondland och dragtrådsradie som ett kontrollerat fönster, inte ett enda nominellt. Det är också här materialvalet blir praktiskt. Polyimid- och PTFE-foder, PEEK-, PEBA-, TPU- och fluorpolymerjackor ger var och en olika balans mellan styvhet, smörjbarhet, bindbarhet och steriliseringskompatibilitet.
En användbar DFM-recension testar designen mot processen. Kan flätan avslutas utan klump? Kan spetsförbandet inspekteras utan att skära av delen? Kan dragtrådslumen spolas och läcktestas? Om svaret är nej är designen inte redo för tillverkningsöverföring, oavsett hur väl prototypen avviker.
Extrudering och förstärkning Ställ in avböjningsfönstret
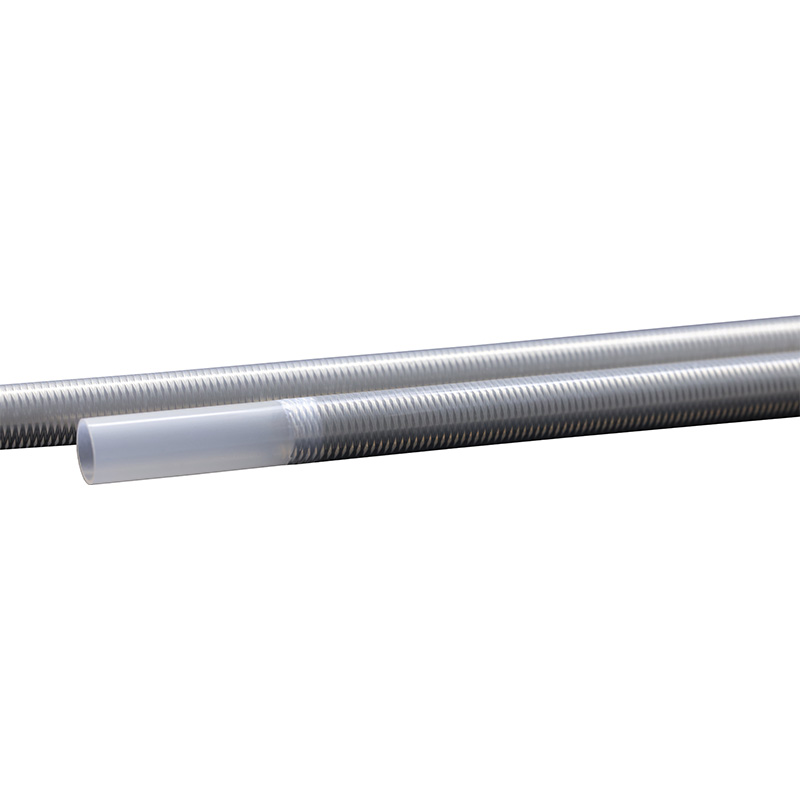
Extrudering fastställer de inre och yttre diametrarna, väggkoncentriciteten och linerbindningen som resten av byggnaden ärver. Förstärkning avgör sedan hur den axeln bär vridmoment och kompression. Flätvinkel, trådantal, spolgap och täckning är inte kosmetiska detaljer. En tätare fläta kan förbättra vridmomentresponsen men minska spetsområdet; en mjukare spole kan kännas smidig men förlorar tryckbarheten. Det rätta svaret beror på anatomin, åtkomstvägen och handtagsmekanismen.
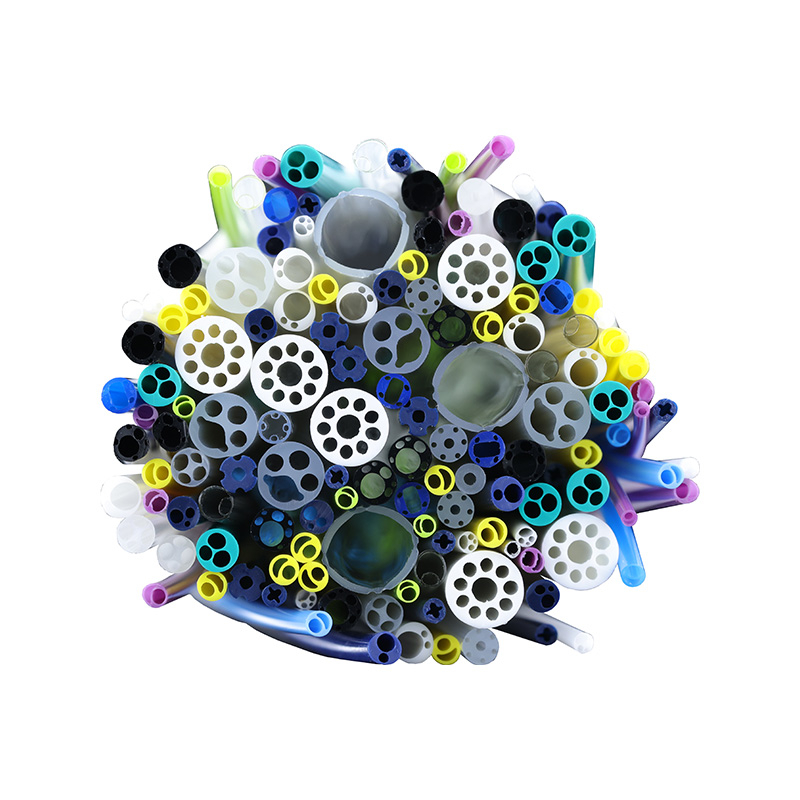
LINSTANTs företagsprofil listar 15 importerade extruderingslinjer, 8 PEEK extruderingslinjer och nästan 100 flätnings-, fjäder- och beläggningsmaskiner. Dessa tillgångar är viktiga när ett program behöver samextrudering, skaft med flera lumen, flätad eller lindad förstärkning och ytbehandling i en leverantörskedja. De gör också tidiga tekniska iterationer lättare att schemalägga, eftersom axel-, förstärknings- och beläggningsstegen inte behöver färdas mellan separata leverantörer för varje konstruktion.
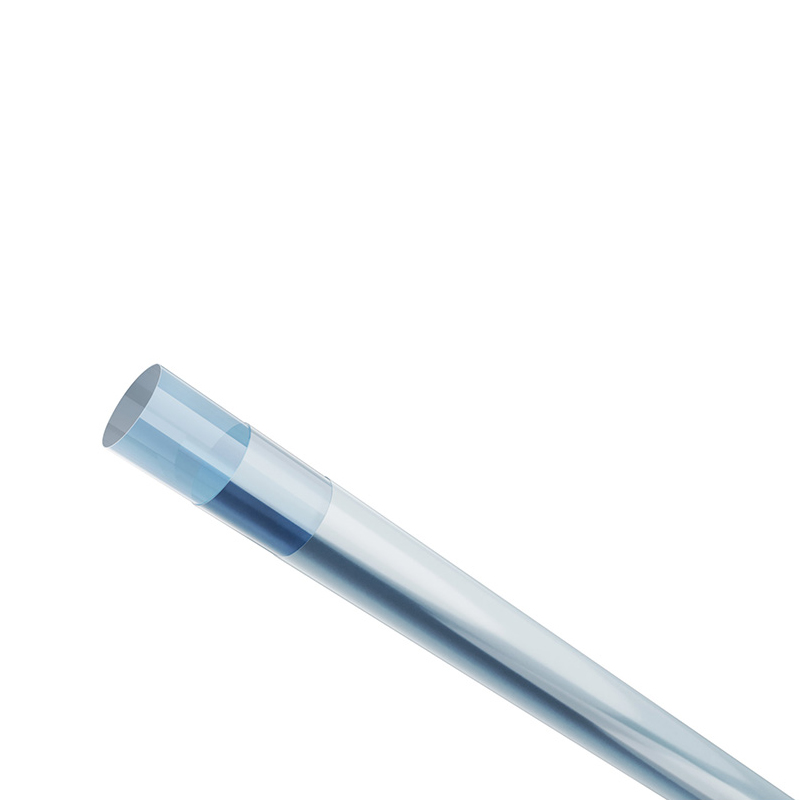
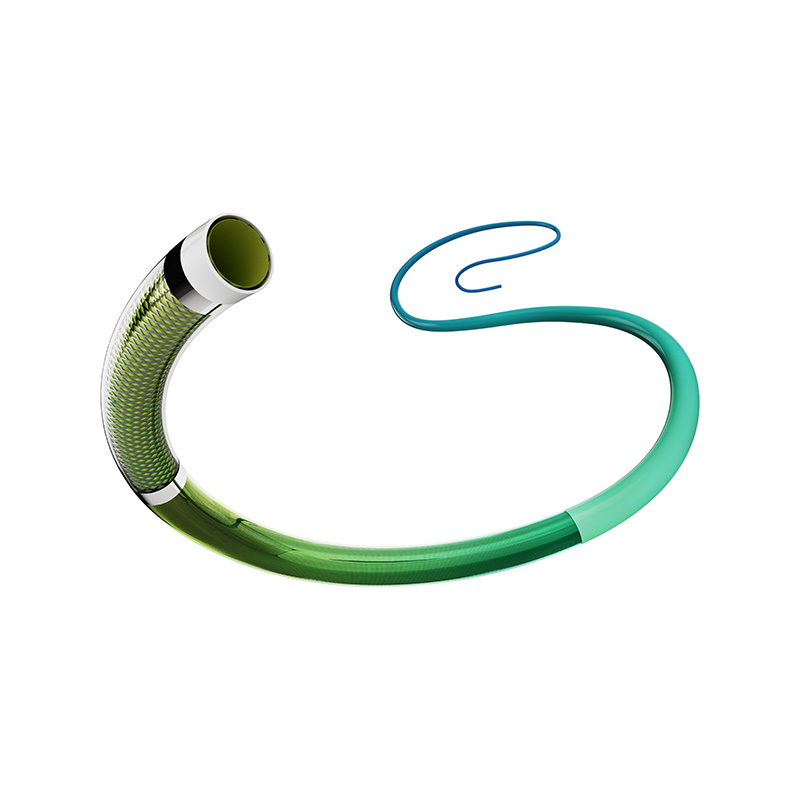
 Flätförstärkt slang för kateterskaft Inbäddad metall- eller fiberfläta mellan lagren stöder sprängtryck, pelarstyrka och vridmomentöverföring, vilket gör den relevant för förstärkta kateterskaft och styrbara mantelkonstruktioner. Visa produkt →
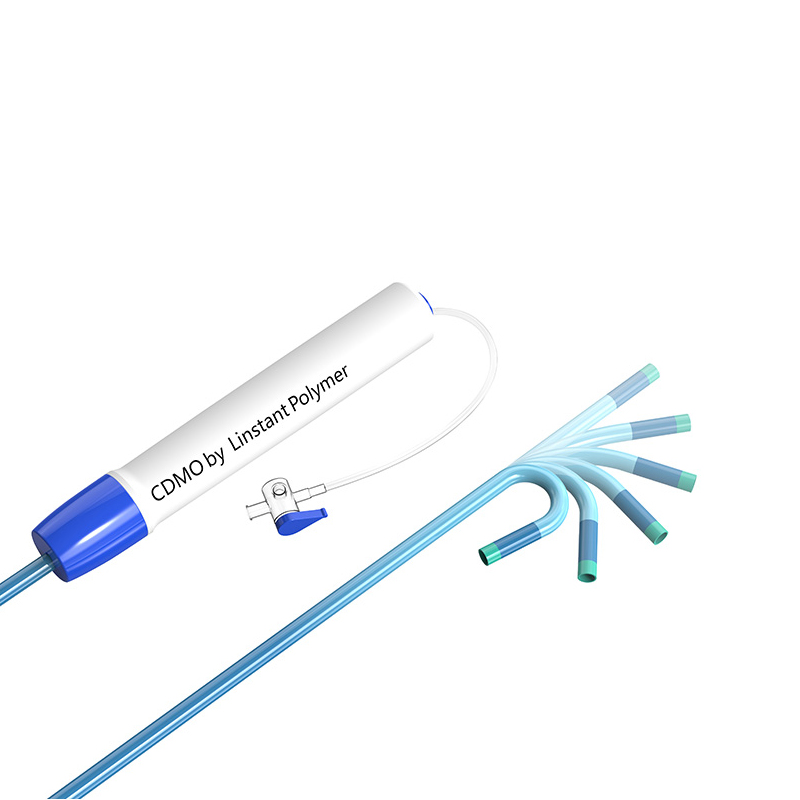
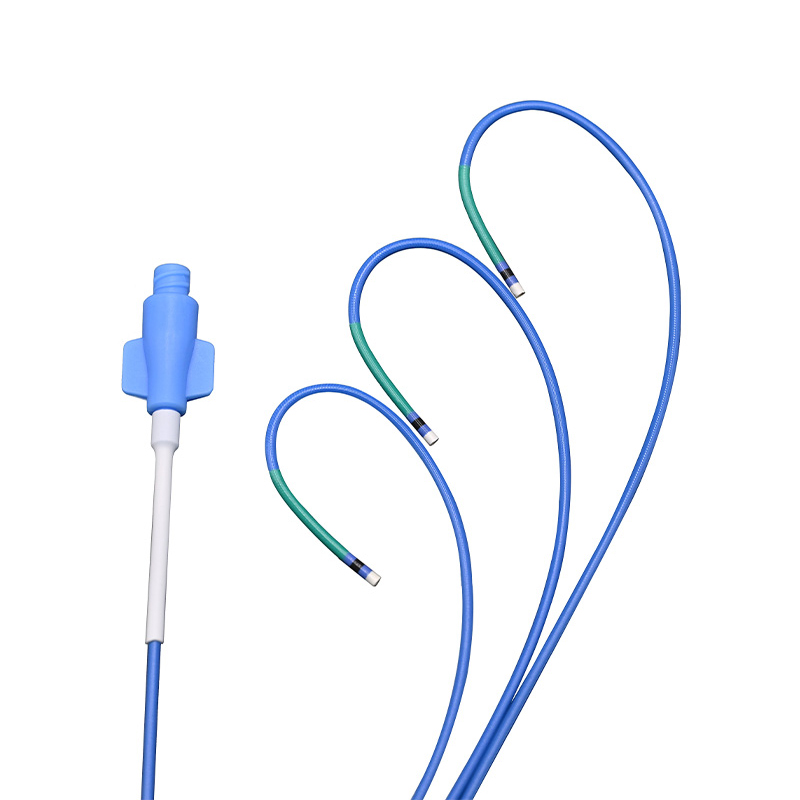
 Styrbar mantel för justerbar distal avböjning Parar flätad skaftförstärkning med en justerbar distal spets, rundad spets och PTFE-foder; lämplig för elektrofysiologi, vaskulär och urologisk åtkomst där exakt avböjning är viktig. Visa produkt →
För styrbara höljen och böjbara katetrar bör det förstärkta skaftet och den böjbara spetsen utvecklas tillsammans. En leverantör som kan trimma fläta, spole och återflöde i samma processfönster är bättre lämpad att hålla avböjningskraften konsekvent från parti till parti.
Spetslimning, återflöde och integrering av handtag: Där förlorad rörelse uppträder
Den distala spetsen är den mest inspekterade delen av en styrbar kateter och ofta den minst förlåtande. Reflow kan tunna ut manteln vid ett bondland; lim kan tränga in i en lumen; en dragring kan migrera under cyklisk belastning. Varje problem kan passera en visuell kontroll men ändå ändra kraftrörelsekurvan. CDMO bör kontrollera termiska profiler, dornstöd, limhärdning och inspektion av bindningslinjer som validerade processer.
Handtagsintegration introducerar ytterligare en uppsättning variabler: dragtrådsförspänning, routingradie, smörjning, färdstopp och dragavlastning. Ett handtag som känns smidigt på bänken kan utveckla bakslag efter sterilisering eller frakt om trådbanan inte är begränsad. Tillverkningsteamet bör därför testa hela monteringen, inte bara axeln. Avböjningsvinkel kontra handtagsrörelse, hysteres, spetsförbandsavdragningsstyrka, läckage, sprängning och partikelrenhet hör till samma frisättningsplan.
 Mikrokateter för små kärl och neurovaskulär åtkomst Liten förstärkt kateter med anpassningsbar hårdhet och diameterövergångar och en rundad spets; relevant för neurovaskulära och koronära plattformar där distal känsla och precision spelar roll. Visa produkt →
För mikrokateterbaserade plattformar blir toleransstapeln ännu mindre förlåtande. Små förändringar i linerfriktion eller spetsbindningstjocklek kan dominera känslan vid den distala änden. Det är därför en CDMO med egen erfarenhet av mikrokateter är användbar vid designgranskning, inte bara vid serieproduktion.
Kvalitetskontroller specifika för styrbara enheter
Ett allmänt ISO 13485:2016-certifikat är nödvändigt men inte tillräckligt. Revisionsspåret ska koppla designingångarna till processkontrollerna och releasetesterna. För styrbara katetrar innebär det att man mäter de attribut som påverkar kontrollen: avböjningsområde, kraftrörelsehysteres, vridmomentrespons, kinkaradie, spetsbindningsstyrka, läckage och partikelrenhet.
Användbara bevis inkluderar:
- Mätare R&R för avböjningsfixturer, inte bara kalibreringscertifikat.
- IQ/OQ/PQ för återflöde, limning, beläggning och montering av handtag.
- Partispårbarhet från polymerparti till färdig delmontering.
- Ändringskontroll som utlöser förlängning när en liner, fläta eller lim ändras.
- Avvikelse- och CAPA-poster som visar hur avdriften stoppades.
Acceptera inte en slutinspektion som endast kontrollerar utseende och en enda avböjningsvinkel. En styrbar kateter kan klara det testet och fortfarande ha dålig taktil återkoppling. Frigöringsmetoden bör fånga kraftbanan, eftersom det är vad läkaren känner.
Skalning från kliniska byggnader till kommersiell volym
Uppskalning avslöjar dolt beroende av operatörer, fixturer och informella justeringar. En process som förlitar sig på en teknikers känsla för limhärdning eller flätspänning är inte redo för kommersiell volym. CDMO bör frysa processfönstret, kvalificera fixturer, sätta SPC-gränser och definiera hur avvikelser hanteras innan den första kommersiella partiet.
Kapacitetsanspråk är bara användbara när de ansluter till produkten. LINSTANT rapporterar ett GMP-renrum på nästan 20 000 kvadratmeter, 15 importerade extruderingslinjer, 8 PEEK-extruderingslinjer, 2 formsprutningslinjer, nästan 100 flätnings-, fjäder- och beläggningsmaskiner och 40 svets- och formningsset. Diagrammet nedan sammanfattar de rapporterade utrustningsresurserna.
Den praktiska frågan är hur dessa tillgångar är kvalificerade för en specifik styrbar kateter. Be om processkapacitetsstudien, fixturlistan, steriliseringskompatibilitetsplanen och beredskapsplanen för ett enpunktsfel. Det är en bättre förutsägelse av lanseringsprestanda än en rubrikkapacitet.
Där LINSTANT passar i ett styrbart kateterprogram
Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter.
Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar.
Den positioneringen är relevant för tillverkning av styrbar kateter eftersom arbetet ligger mellan komponenttillförsel och färdig enhetsmontering. LINSTANTs OEM/ODM-modell täcker extrudering, förstärkning, sekundär bearbetning och kateterdel, med ISO 13485:2016 och GMP-renrumskontroller. Lag som behöver en CDMO för att delta i designöverföring kan granska OEM/ODM kateterutvecklingssida före den första tekniska granskningen.
FAQ: Tillverkning av styrbar kateter och val av CDMO
Q1. Vad gör en styrbar kateter som tillverkar CDMO?
Den hanterar designöverföring, extrudering, förstärkning, spetslimning, hantera integration, validering och serieproduktion under ett kvalitetssystem, snarare än att bara leverera slangar.
Q2. Hur skiljer sig en styrbar kateter från en styrkateter?
En styrkateter tillhandahåller en stabil ledning; en styrbar kateter lägger till en dragtråd eller böjbar spets så att läkaren aktivt kan forma den distala änden. Vissa plattformar kombinerar båda funktionerna.
Q3. Vilka material används i böjbara kateterskaft?
Vanliga val inkluderar polyimid- eller PTFE-foder, rostfritt stålfläta eller spiralförstärkning och PEEK-, PEBA-, TPU- eller fluoropolymerjackor. Valet beror på styvhet, smörjbarhet, bindbarhet och sterilisering.
Q4. Hur validerar du spetsböjning och dragtrådsutmattning?
Bygg fixturer som mäter avböjningsvinkel kontra handtagsrörelse, hysteres och cyklisk dragtrådsbelastning. Koppla metoden för att designa indata, med mätare R&R och processvalidering enligt ISO 13485.
F5. Kan en CDMO stödja kliniska uppbyggnader och uppskalningar med låg volym?
Ja, om samma processfönster används från pilot till kommersiella partier. Fråga hur fixturer, operatörer, SPC och förändringskontroll hanteras mellan faserna.
F6. Vad ska jag fråga innan jag överför en styrbar kateterdesign?
Be om processkartan, attribut som är kritiska för kvalitet, bindnings- och återflödesvalidering, testmetodens ägande, spårbarhet och förändringskontrollplanen för liners, fläta och lim.
Om du jämför en styrbar kateter som tillverkar CDMO för en böjbar mantel, mikrokateter eller styrplattform, börja med processkartan snarare än broschyren. LINSTANTs ingenjörsteam kan granska axelkonstruktionen, förstärkningen, spetslimningen och inspektionsplanen mot dina designinsatser.
Kontakta LINSTANT för att diskutera ett styrbart kateterprogram.