

Du är i slutskedet av att designa en ny styrkateter. Skaftet trycker bra, kurvformen håller sitt spår, men spetsen fortsätter att fånga den simulerade anatomin vid den första böjen. I de flesta fall är problemet inte axeldesignen eller polymerblandningen, det är spetsformningssteget.
Spetsformning är inte en kosmetisk efterbehandlingsoperation. Det är processen som avgör om en enhet säkert kan navigera i slingrande kärl, korsa en smal lesion eller komma åt en distal gren utan att orsaka trauma. För medicintekniska ingenjörer är budskapet enkelt: få tipset rätt först, och resten av enheten har en chans att fungera.
Vad är kateterspetsbildande?
Formning av kateterspetsar är en värmebaserad sekundär operation. Ett förextruderat rör placeras i ett formningsverktyg, upphettas tills polymeren mjuknar, omformas till en målgeometri och kyls sedan för att låsa formen. Processen styrs av fyra oberoende variabler:
- Värmetemperatur och rampprofil
- Mögelgap och uppehållstid
- Axialkraft, vakuum eller inre lufttryck
- Kylhastighet och avvikelse efter kylning
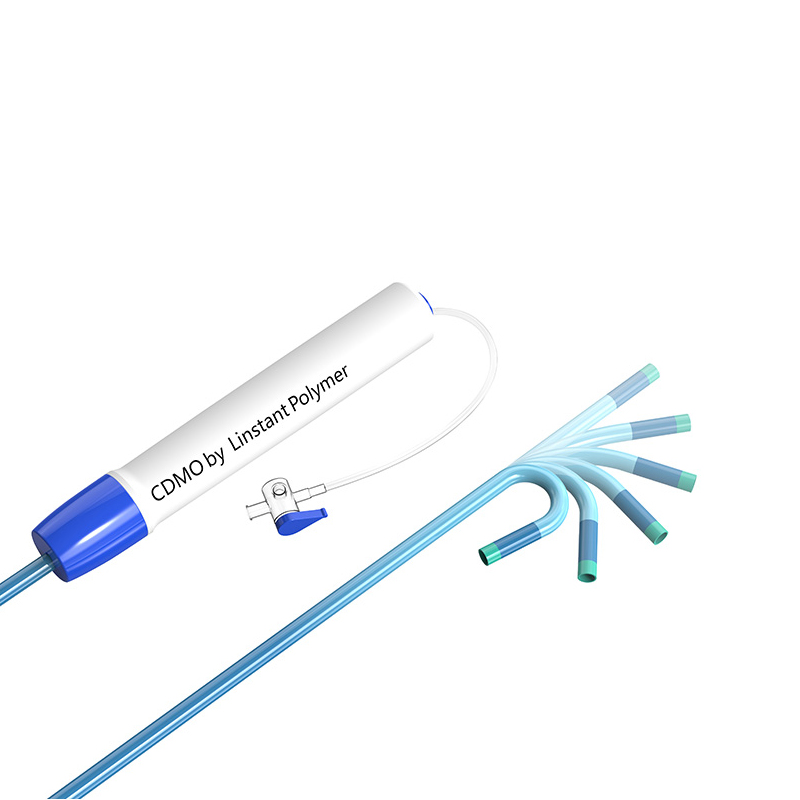
På en praktisk nivå tar spetsformning den distala änden av en kateter och förvandlar den till en avsmalnande, kupol, utsvängning eller krökt form. Valet av geometri följer den avsedda kliniska funktionen. En mjuk avsmalning hjälper till att spåra över en styrtråd, en kupolspets skyddar kärlväggen och en krökt spets hjälper till att omdirigera enheten.
Där spetsformning sitter i produktionsflödet
Spetsformning sker vanligtvis efter extrudering och flätning, och före montering av navet eller slutligen sammanfogade komponenter. Det betyder att alla defekter som upptäcks under spetsformningen också påverkar uppströmsutbytet. En disciplinerad processdesign förhindrar omarbetningsslingor.
Isometrisk illustration av en kateterspetsbildande form som visar röret, spetsgeometrin, uppvärmningszonen och övre/nedre formhalvor.
Varför spetsformningskvalitet inte kan försummas
Att bilda kateterspets påverkar mer än enhetens utseende. Det har direkta konsekvenser för:
- Vaskulär säkerhet. En vass kant eller grader på spetsen kan dissekera en kärlvägg eller orsaka embolisering.
- Spårbarhet och korsbarhet. En välformad kona översätter vridmoment och tryckkraft mer effektivt över en slingrande bana.
- Guidewire och enhetskompatibilitet. Spetsgeometrin styr hur lätt en tråd eller annan enhet passerar genom lumen.
- Bildprestanda. En blinkande eller oregelbunden spets kan skapa artefakter vid fluoroskopi eller OCT-bedömning.
- Monteringshållfasthet. Avvikelser i spetsdimensioner gör det svårt att binda en röntgentät markör eller sammanfoga en distal sektion.
Kort sagt, spetsformning är den sista försvarslinjen mellan en bra enhet och en bra design. Denna insikt driver varför ledande tillverkare investerar i processkarakterisering för detta steg.
Att välja material för spetsformning
Materialval driver processfönstret mer än någon annan variabel. Varje polymerfamilj har sitt eget termiska beteende, smälthållfasthet och krympningsprofil.
Arbetshästens polymerer: Pebax, TPU och nylon
Pebax (polyeterblockamid) är det vanligaste materialet för mjuka kateterspetsar. Dess shore-hårdhetsområde på 25D till 72D låter ingenjörer balansera flexibilitet och vridmomentöverföring. Ett typiskt formningsfönster sitter mellan 150°C och 210°C, vilket är tillräckligt lågt för att minska värmeskador men tillräckligt högt för att snabbt forma spetsen.
TPU (termoplastisk polyuretan) erbjuder utmärkt nötningsbeständighet och kan formuleras med radiopaka fyllmedel. TPU-spetsar är vanligtvis utformade i intervallet 160–220°C. Dess lägre smälthållfasthet kräver ett snävare formgap för att undvika hängning.
Nylon (polyamid) ger högre pelarhållfasthet och används ofta i strukturellt krävande spetsar. Fuktkänslighet kan dock ge ytdefekter, så torrluftkonditionering är viktig innan formningen.
Högpresterande alternativ: TITTA och polyimid
TITTA är ett utmärkt val för enheter som behöver hög utmattningshållfasthet och temperaturbeständighet. Spetsformning av PEEK kräver formtemperaturer i intervallet 340–400°C. Eftersom PEEK expanderar mer än vanliga tekniska plaster, måste formgapet vara lösare för att förhindra att den fastnar eller skaver.
Polyimid är inte smält-formbar. Dess värde ligger i tunnväggiga, värmestabila schakt. För spetsformning förlitar tillverkare sig vanligtvis på lim eller lösningsmedelsbaserade tekniker istället.
Fluoropolymerer: Låg friktion, begränsad formbarhet
PTFE och FEP erbjuder den bästa smörjförmågan och kemiska motståndskraften, men de flyter inte i en vanlig spetsformande form. PTFE kan inte smältbearbetas alls. I praktiken uppnås en fluorpolymerspets genom att limma en separat distal sektion med låg friktion eller genom att använda värmekrympteknik.
| Material | Shore hårdhet | Formningstemp | Nyckelrisk |
|---|---|---|---|
| Pebax | 25D–72D | 150–210°C | Termisk nedbrytning |
| TPU | 80A–95A | 160–220°C | Smält hängande |
| Nylon | 30D–65D | 170–230°C | Fuktkänslighet |
| PEEK | 80D–90D | 340–400°C | Överhettning / fastnar |
| Polyimid | Stel | Ej formbar | Vidhäftningsproblem |
| PTFE / FEP | 50D–55D | Ej smältformbar | Ingen smältbearbetning |
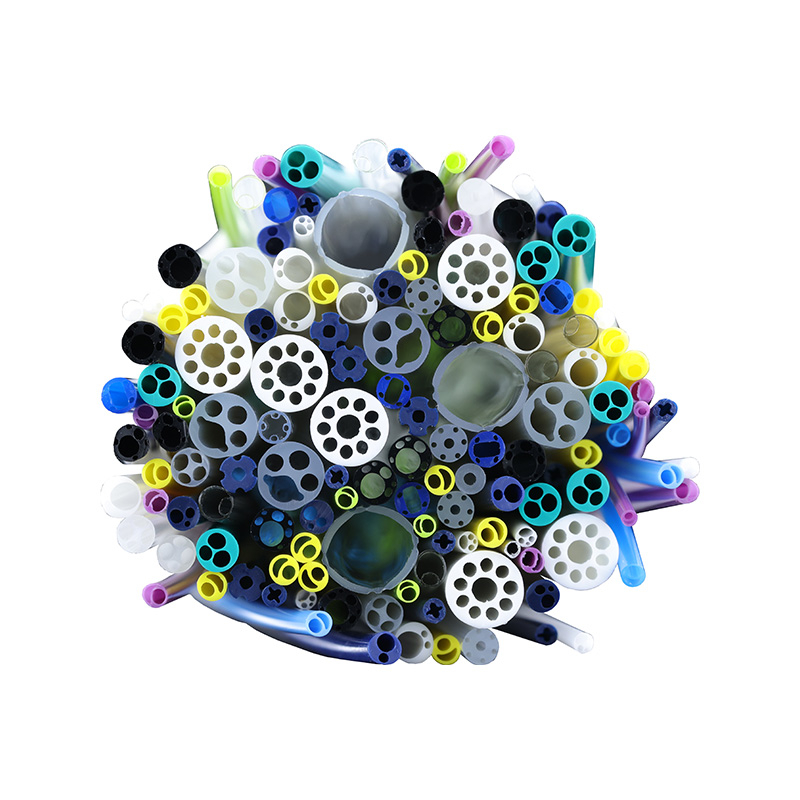
 Precisionsballongslang för medicinska katetrar Ballongslang med snäva toleranser ner till ±0,01 mm och flerskiktsalternativ upp till 55 atm sprängtryck. Lämplig för ballongdilatationskatetrar i kardiovaskulära och minimalt invasiva procedurer, och erbjuder konsekventa mekaniska egenskaper. Visa produkt →
Temperaturintervall är typiska värden för polymerer av medicinsk kvalitet, sammanfattade från vanliga tekniska referenser och LINSTANT processtekniska data.
När en spets ska fungera med en ballong, påverkar valet av ballongslangskvalitet den övergripande monteringen. Många ingenjörer letar efter en partner som kan leverera ballongslangar med en konsekvent spetsbildande respons. LINSTANTs portfölj av medicinska ballongslangar inkluderar alternativ för enkel-, dubbel- och trippellager just för att spetsen är där olika väggstrukturer möts.
Vanliga spetsbildande defekter och hur man förhindrar dem
I en produktionsmiljö faller spetsbildande defekter i ett fåtal återkommande familjer. Att känna igen dem tidigt förhindrar systematiskt skrot.
| Defekt | Rotorsak | Motåtgärd |
|---|---|---|
| Burr / blixt | Mögelgapet för stort eller temperaturen för hög | Minska gapet, sänk temperaturen, justera kylhastigheten |
| Dimensionell inkonsekvens | Ojämn uppvärmning eller materialbatchvariation | Återkvalificera värmeprofilen, verifiera materialpartiet |
| Variation i väggtjocklek | Feljusterad form eller excentrisk tub | Rikta in verktygen, kontrollera rörets koncentricitet |
| Matt eller vågig yta | Fel kylhastighet eller för lång uppehållstid | Förkorta uppehåll, optimera kylkurvan |
| Stängd / hopfälld spets | Övertryck eller övertryck | Balansera inre tryck och ventilation |
| Svetslina | Flödesfrontkollision i en flerskiktsspets | Justera formens geometri eller materialkombination |
För mikrokatetrar är spetsformningskontroll ännu mer krävande eftersom väggtjockleken ofta är under 0,2 mm. En temperaturvariation på 5°C kan förvandla en ren avsmalning till en mjuk, icke-funktionell spets. Korrekt formning av mikrokateterspetsar involverar vanligtvis infraröd eller RF-uppvärmning med sluten temperaturövervakning.
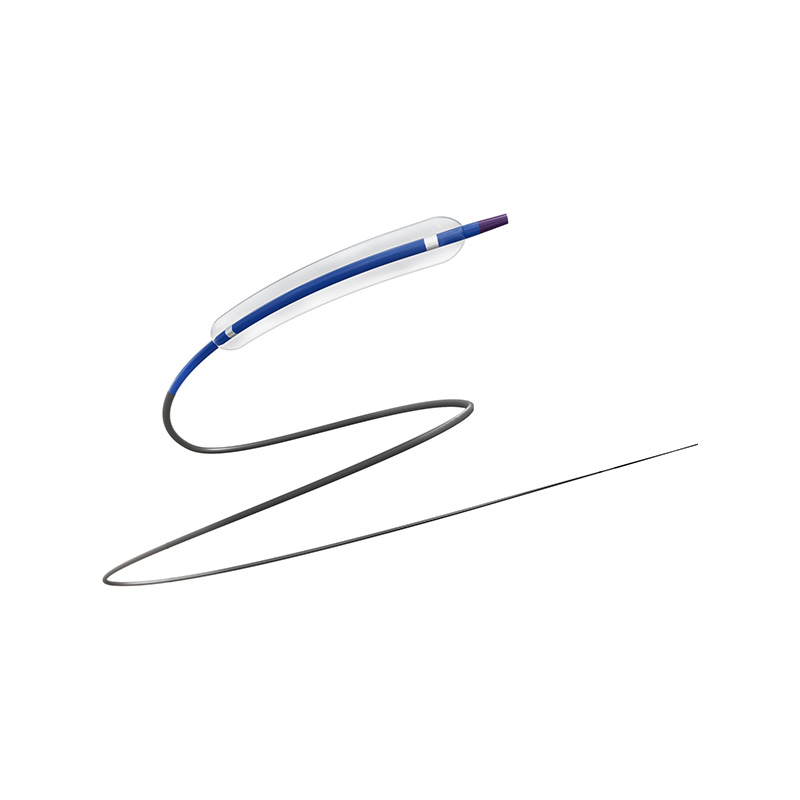
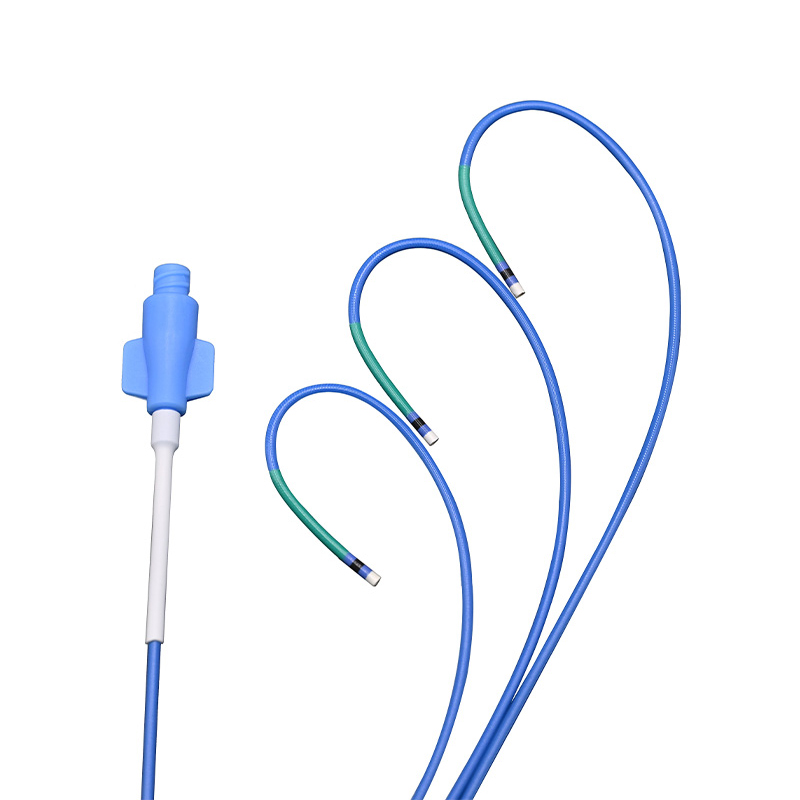
 Förstärkt mikrokateter för minimalt invasiv kirurgi Mikrokateter med ytterdiameter under 1 mm, anpassningsbar hårdhet och diameterändringar för att navigera i slingrande kärl. Rundad spets minskar trauma, vilket gör den idealisk för neurointervention, kardiovaskulära och tumörbehandlingar. Visa produkt →
När du arbetar med PEEK-slangar är risken för överhettning reell. Avancerade verktyg krävs för att bilda PEEK utan att förkolna eller förlora sina mekaniska egenskaper. För detaljer om detta specifika material, se vår artikel om spetsbildande PEEK medicinsk slang .
Om LINSTANT: En Custom Catheter System Partner
Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter.
Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar.
LINSTANT driver ett nästan 20 000 m² GMP-kompatibelt renrum, med 15 importerade extruderingslinjer, 8 dedikerade PEEK-extruderingslinjer, 2 formsprutningslinjer och nära 100 uppsättningar av flätnings-, fjäder-, beläggnings- och svetsutrustning. Denna kapacitet stödjer både småskalig pilotproduktion och uthållig volymleverans.
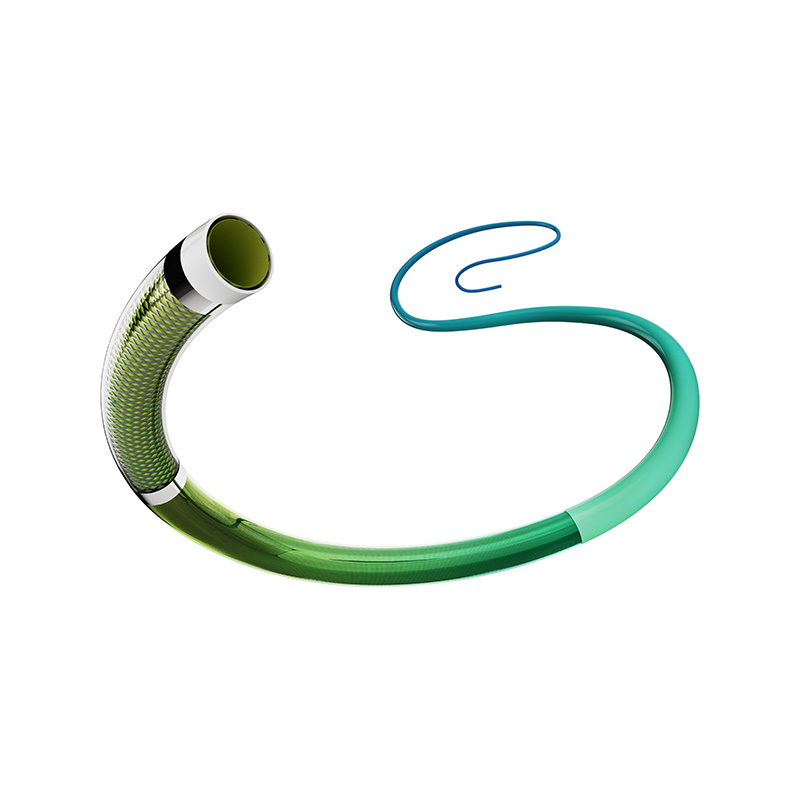
 Vägledande kateter med högt vridmoment med flätad struktur Styrkateter med hårdhet i flera steg, mjuk distal spets och flätat skaft för överlägset vridmoment och stabilitet. Ultratunn vägg och PTFE inre lager säkerställer smidig enhetsleverans, med stöd av GMP-kompatibel renrumsproduktion. Visa produkt →
Från ritning till produktion: Hur man skalar en spetsformningsdesign
Att ta med en spetsformningsspecifikation i produktion kräver mer än en form. Det kräver processkarakterisering, första artikelinspektion och kontrollerade produktionsparametrar. En bra partner kommer att definiera processfönstret, dokumentera kritiska processparametrar och stödja valideringsaktiviteter.
LINSTANTs OEM/ODM-tjänster täcker hela vägen från materialval och verktyg till pilotkörningar och serieproduktion. För europeiska och nordamerikanska enhetsteam är fördelen en enda leverantör med intern extrudering och sekundär bearbetning, vilket minskar överföringsrisker och förkortar ledtiderna.
Vanliga frågor om kateterspetsformning
Q1. Vad bildas kateterspetsen?
Kateter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Vilka material fungerar bäst för spetsformning?
Pebax, TPU, nylon och PEEK används ofta. Polyimid och PTFE kräver vanligtvis adhesiv bindning eller mekaniska metoder istället för värmeformning.
Q3. Vad orsakar spetsbildande defekter?
Ojämn uppvärmning, dålig mögelinriktning, övertryck och inkompatibla materialkvaliteter är de vanligaste grundorsakerna till grader, blixtar eller dimensionsproblem.
Q4. Hur kontrolleras spetsformningskvaliteten?
Optisk inspektion, dimensionsmätning, läckagetestning och sprängtryckstestning kombineras vanligtvis för att verifiera den bildade spetsen.
F5. Erbjuder LINSTANT anpassad spetsformning?
Ja. LINSTANTs OEM/ODM-program stöder anpassad spetsformning från designstadiet till verktygsutveckling och volymproduktion.
F6. Vad är skillnaden mellan tippning och spetsformning?
Tipsping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.