En 2,7 Fr mikrokateter kan klara ett spårningstest i rak linje och fortfarande böja sig första gången den möter en slingrande höftbensartär. När det händer är den svaga länken sällan den mjuka distala spetsen. Det är hypotuben som bildar det proximala skaftet, komponenten som bestämmer hur mycket tryck och vridmoment som faktiskt når spetsen och hur mycket som går förlorat till ovalisering, buckling eller bindningsfel. Hypotuber är också bland de mest felspecificerade delarna av en kateterförteckning. Mätsiffror blandas med millimetertexter, väggtjocklek anges utan tolerans och ett skärmönster väljs från ett fotografi istället för ett styvhetsmål. Avsnitten nedan täcker vad ett hyporör är, hur alternativen i rostfritt stål, TITTA och polyimid jämförs, vilka dimensioner som bär den verkliga upphandlingsrisken och vad som ska verifieras innan en inköpsorder släpps. Vad är ett hyporör? Ett hyporör är ett precisionsrör med tunn vägg med liten ytterdiameter i förhållande till dess längd, som används som det skjutbara, vridmomentöverförande skaftet på en kateter, styrtråd, nål eller leveranssystem. Ordet kommer från hypodermic tubing, det dragna rostfria stålmaterialet bakom nåltillverkningen, och det täcker nu alla axelrör som gör samma mekaniska jobb, inklusive polymer- och förstärkta kompositversioner. Två stavningar förekommer på ritningar och inköpsorder. Hyporör betyder vanligtvis kvarnprodukten: raka längder eller spolar av draget rör i en nominell tjocklek. Hypotub betyder vanligtvis den färdiga komponenten efter skärning, laserprofilering, gradning och passivering. När en leverantör citerar den ena och levererar den andra får du antingen rårör som ingen kan binda eller ett färdigt skaft prissatt utan dess sekundära drift. Nominella tunnväggiga hyporörsmått. Väggtjocklek och tolerans varierar beroende på leverantör och efter beteckning för vanlig vägg, tunnvägg eller extra tunn vägg. Mätare Nominell OD Nominellt ID Typisk skaftroll 34G 0,16 mm (0,0063 tum) 0,08 mm (0,0031 tum) Fina distala lumen, mikrotrådspassager 32G 0,23 mm (0,0090 tum) 0,10 mm (0,0041 tum) Neurovaskulära distala skaft 30G 0,30 mm (0,0120 tum) 0,15 mm (0,0060 tum) Mikrokateter inre delar 27G 0,41 mm (0,0163 tum) 0,21 mm (0,0083 tum) Små borrade leveransaxlar 25G 0,51 mm (0,0203 tum) 0,26 mm (0,0103 tum) Mikrokateter proximala skaft 23G 0,64 mm (0,0253 tum) 0,34 mm (0,0133 tum) Diagnostiska kateterskaft 20G 0,90 mm (0,0354 tum) 0,58 mm (0,0230 tum) Styrkateterns inre delar 18G 1,27 mm (0,0500 tum) 0,84 mm (0,0330 tum) Trokar och tillträdesschakt Hyporörsmaterial: vad varje alternativ faktiskt köper dig Materialval är först ett beslut om styvhet och sedan ett beslut om biokompatibilitet. Varje vanligt hypotubematerial är redan ett material av medicinsk kvalitet med en lång enhetshistorik, så den verkliga skillnaden är det mekaniska beteendet och hur många processsteg axeln kommer att behöva efteråt. Rostfritt stål 304 och 304V Rostfritt stål förblir standard. En elasticitetsmodul nära 193 GPa ger det högsta trycket per enhet av väggtjocklek, den är synlig under fluoroskopi utan tillsatser, och den laserskärande matningsbasen är mogen. Kostnaden uppträder nedströms: passivering, noggrann gradning för att kontrollera partiklar, och limfogar som tål mycket liten ytförorening. TITTA TITTA sitter i mitten med en böjmodul nära 3,8 GPa enligt publicerade materialdatablad, ungefär femtio gånger mjukare än rostfritt stål. Det är en funktion när skaftet måste böjas upprepade gånger utan att böjas, hålla en formad kurva och förbli kompatibel med MRI. PEEK är radiolucent såvida det inte är blandat med bariumsulfat eller volfram, binder väl till Pebax- och nylonjackor och kan utvidgas, tippas eller bearbetas efter extrudering. För axlar där en mjuk proximal övergång eller magnetisk kompatibilitet spelar roll, tar det bort ett metall-till-polymer-bindningssteg helt. Denna översikt av vad PEEK-slang används till i kateterskaft täcker ytterligare designdetaljer. TITTA Tubing TITTA-material har hög temperaturtolerans och kan fungera stabilt i en miljö upp till 250 Celsius, samtidigt som de bibehåller goda mekaniska egenskaper, inklusive hög s... Visa produkt → Polyimid Polyimid is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Medicinsk polyimidslang Medicinsk polyimidslang exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Visa produkt → Böjmodul för polymerer med vanliga skaft (GPa) TITTA Polyimid PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Indikativa böjmodulvärden hämtade från publicerade polymerdatablad. Rostfritt stål 304 är cirka 193 GPa och lämnas utanför skalan så att polymerskillnaderna förblir läsbara. Från rör till skaft: Hur en hypotube blir en kateter Få färdiga katetrar är ett enda hyporör från nav till spets. Den vanliga arkitekturen är en axel med tre zoner: en styv proximal sektion som bär tryck, en förstärkt mittsektion som överför vridmoment och en mjuk distal sektion som följer styrtråden utan att skada kärlväggen. Proximal hypotube (PEEK eller 304 SS) Fläta eller spiralförstärkt mittskaft Distal mjuk spets Schematisk isometrisk vy av ett kateterskaft med tre zoner. Inte i skala. Hypotör av metall profileras genom laserskärning snarare än genom att byta material. Spiralsnitt, avbrutna snitt och fönstermönster förvandlar ett styvt rör till ett flexibelt segment, och snittets stigning bestämmer styvhetsgradienten. Polymeraxlar når samma resultat med olika verktyg: ett flät- eller spirallager, en jacka med variabel durometer eller en flerlagers samextrudering. Flätad konstruktion ger den högsta sprängningen och vridmomentet för en given väggtjocklek, vilket är anledningen till att tryckklassade enheter använder det. Högtrycksflätad slang High-Pressure Braided Tubing, eller High-Pressure Monitoring Tubing, används för att injicera kontrastmedel och andra medicinska lösningar under PTCA, PCI-procedurer eller angioplas... Visa produkt → Dimensioner och toleranser som medför upphandlingsrisk De flesta utrymningar av hypotubekvalitet är dimensionella stackproblem snarare än materialproblem. Fyra siffror bestämmer om en axel monteras och presterar: ytterdiameter, innerdiameter, vägglikformighet och skärfunktionsposition. Typiska värden ses i kateterskaftspecifikationer. Godtagbara gränser beror på enhetsklass, väggtjocklek och monteringsmetod, så kom överens om dem skriftligen innan verktyget skärs. Parameter Vanligtvis specificerad Varför det spelar roll OD tolerans ±0,013 mm (±0,0005 tum) Passa in i styrkatetern eller ytterhöljet; bindningslinjegap ID-tolerans ±0,013 mm Tråd- eller enhetspassage; spolnings- och injektionshastigheter Väggens enhetlighet 90 % av nominell vägg eller bättre Böjnings- och sprängprestanda under böjning Rakhet (camber) Typiskt 0,05 mm per 100 mm Spetsorientering, spårning, markörbandsjustering Klippfunktionsposition ±0,1 mm Styvhetsövergångspunkt och spänningskoncentration Kantskick Gradfri, avgradad, passiverad Partikelgenerering och styrtrådsnötning Ytfinish Ra 0,4 µm eller bättre vid elektropolering Friktion, vidhäftning, trombogenicitet Tre risker dyker upp upprepade gånger. Först blandas mått och metriska beskrivningar: ett 25G-krav och ett 0,51 mm-krav är nära men inte identiska, och skillnaden visar sig vid bindningsskarven. För det andra anges tolerans utan en inspektionsmetod, och ±0,013 mm betyder olika saker för en lasermikrometer, en optisk komparator och en pluggmätare. För det tredje lämnas camber- och vägglikformighet borta från ritningen även om de förklarar en oproportionerlig andel av kröknings- och spetsorienteringsklagomål. Metall vs polymerhypotuber: Välja efter funktion Om kravet är maximal tryck i minsta möjliga diameter vinner ändå rostfritt stål. Om skaftet måste böjas upprepade gånger utan att böjas, förbli användbart i en MRI-svit, undvika en metall-till-polymer-bindning eller övergå till en mjuk spets utan en fog, är en polymer eller förstärkt komposit-hypotub vanligtvis det bättre svaret. Jämförelsen nedan värderar varje material från 1 till 5 på de fem kriterier som driver de flesta axeldesignrecensioner. TITTA Polyimid 304 rostfritt stål Stelhet Flexibilitet Böjmotstånd MRT-kompatibilitet Lätt att binda Tryck och vridmoment: 304 rostfritt stål ger mest per väggenhet; PEEK och polyimid behöver en tjockare vägg eller ett flätskikt för att matcha det. Böjmotstånd: polymerer vinner i snäva böjradier; metall beror på skärmönster och stigning. Radiopacity: rostfritt stål är synligt som standard; polymerskaft behöver en röntgentät förening eller markörband. Limning: polymeraxlar värmebinder eller lösningsmedelsbinder till manteln, medan metall behöver lim eller svetsning plus ytbehandling. Bildkompatibilitet: TITTA and polyimide work in MRI; stainless steel does not. Kostnadsstruktur: metall har lägre materialkostnader och mer sekundära operationer; polymer har högre materialkostnad och färre processsteg. Vad du ska verifiera innan du släpper en Hypotubbeställning Tre checkar fångar de flesta dyra överraskningarna. Fråga efter inspektionsmetoden, inte bara toleransen. Samma ±0,013 mm-uttryck beter sig annorlunda på en lasermikrometer, en optisk komparator och en pluggmätare, så namnge metoden på ritningen. Bekräfta om offerten täcker färdiga hyporör eller hyposlangar av fräslängd. Laserprofilering, gradning, passivering och inspektion är separata artiklar och ofta separata funktioner. Begär data på partinivå om väggens enhetlighet och camber, inte bara ett intyg om överensstämmelse. Dessa två variabler står för en stor andel av klagomål som rapporterats om knäck- och tipsorientering i fält. För program som behöver skaftutveckling snarare än katalogrör, en OEM/ODM kateterskaftprogram kan täcka hela kedjan, från extrudering och flätning till laserprofilering, limning och inspektion under ett kvalitetssystem. Det tar bort de argument som dyker upp när hypotuben och jackan kommer från olika leverantörer med olika måttkonventioner. Om Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter. Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar. Företaget arbetar från en GMP-kompatibel renrumsanläggning på nästan 20 000 kvadratmeter och har ISO 13485:2016-certifiering för kvalitetsledning av medicintekniska produkter. Produktionsresurser inkluderar importerade extruderingslinjer med enkel-, dubbel- och trippellagers samextruderingskapacitet, dedikerade PEEK-extruderingslinjer, formsprutningslinjer och en stor installerad bas av flätnings-, lindnings-, beläggnings-, svets- och formningsutrustning. Produktsortimentet spänner över medicinska extruderade slangar, förstärkta slangar, ballongslangar, krympslangar, fluorpolymerslangar, PEEK- och polyimidkomponenter, mikrokatetrar, styrkatetrar och angiografikatetrar, med stöd av sekundära processer och ytbehandlingstjänster. Vanliga frågor om hypotuber Q1. Vad används ett hyporör till? Ett hyporör bildar det skjutbara skaftet inuti mikrokatetrar, styrkatetrar, styrtrådar, nålenheter och stenttillförselsystem. Den överför tryck och vridmoment från navet till den distala spetsen samtidigt som den håller axeln tillräckligt tunn för att passera genom smala kärl. Q2. Vad är skillnaden mellan en hypotube och hyposlang? Hypo tubing är det råa röret i en nominell mått. Ett hyporör är den färdiga komponenten efter skärning, laserprofilering, gradning och passivering. Bekräfta alltid vilken en offert omfattar, eftersom priset och ledtiden inte är samma. Q3. Kan polymerslang ersätta ett hyporör av rostfritt stål? I många schakt, ja. PEEK- och polyimid-hypotuber tar bort metall-till-polymerbindningen, lägger till MRI-kompatibilitet och förbättrar kinkmotståndet. De ger upp axiell styvhet, så enheter med längre eller högre tryck lägger vanligtvis till ett flät- eller spolförstärkningsskikt. Q4. Vilken är den minsta tillgängliga hyposlangstorleken? Standard hypodermiska mätare går till 34G, ungefär 0,16 mm ytterdiameter och 0,08 mm innerdiameter. Tätare hål finns som anpassade utvecklingsartiklar, men i den skalan blir väggens enhetlighet och hantering de begränsande faktorerna snarare än ritningsprocessen. F5. Vilka toleranser betyder mest på ett anpassat hyporör? OD och ID tolerans, väggens enhetlighet och camber. Väggens enhetlighet och rakhet förklarar de flesta kröknings- och spets-orienteringsklagomål, men de är de två värdena som minst ofta skrivs på en ritning eller bekräftas vid inkommande inspektion. F6. Tillverkar ni skräddarsydda hypotuber och kateterskaft? Ja. LINSTANT extruderar och bearbetar polymerslangar i PEEK, polyimid, PTFE, FEP, PFA, Pebax och TPU, och bygger förstärkta skaft, flätade slangar och flerskiktskateterkomponenter under ett ISO 13485:2016 kvalitetssystem som OEM/ODM-partner. Val av hypotub belönar tidiga beslut. Fixa styvhetsmålet, väggens enhetlighetsgräns och inspektionsmetoden innan verktyget skärs, och resten av axeln följer av siffror snarare än vana. Oavsett om den slutliga designen slutar som laserprofilerat rostfritt stål, ett PEEK- eller polyimidskaft eller en flätad komposit, avgör samma tre beslut hur den beter sig inuti kärlet. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
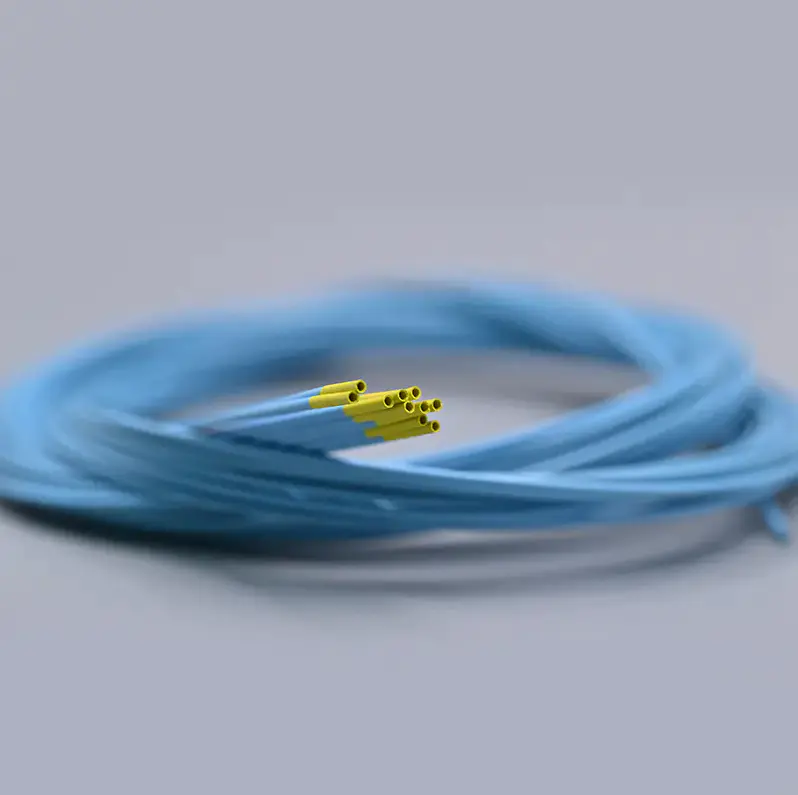
07Oct-2026Hypotuber förklaras: material, storlekar och polymeralternativ för katetrar

-
15Sep-2026Precision PEEK CNC-bearbetning: En komplett guide för komponenter av medicinsk kvalitetPEEK CNC-bearbetning är en av de mest pålitliga vägarna till snäva toleranser, högpresterande plastdelar. Till skillnad från baspolymerer behåller PEEK sina mekaniska egenskaper vid höga temperaturer, motstår aggressiva kemikalier och skär fortfarande rent när rätt parametrar används. För medicintekniska ingenjörer är denna kombination svår att slå. Vad gör PEEK till en stark kandidat för CNC-bearbetning? PEEK (polyeter eter keton) är en semi-kristallin termoplast med en kontinuerlig drifttemperatur runt 260°C och en smältpunkt nära 343°C. Den erbjuder hög drag- och böjhållfasthet, utmärkt krypmotstånd och låg fuktabsorption, vilket ger bearbetade delar enastående dimensionsstabilitet. Dessa egenskaper förklarar varför industrier från rymd till medicinsk förlitar sig på PEEK för komponenter som måste motstå upprepad sterilisering, kemisk exponering och mekanisk påfrestning. Relativ prestanda för ofylld PEEK (illustrerande poäng från typiska publicerade data) Draghållfasthet 85 Böjhållfasthet 80 Termisk stabilitet 95 Kemisk beständighet 90 Slitstyrka 88 Maskinister uppskattar också att PEEK finns i flera kvaliteter - ofylld, glasfylld, kolfiberfylld och medicinsk kvalitet. Valet påverkar spånbildning, verktygsslitage och slutliga detaljer. Ofylld PEEK är det enklaste att bearbeta och ger en ren yta, medan förstärkta sorter ger styvhet men kräver tuffare verktyg. Den halvkristallina strukturen innebär också att delar behåller sin mekaniska prestanda efter steriliseringscykler, vilket är en avgörande faktor för återanvändbara medicinska instrument. PEEK CNC-bearbetning bästa praxis: vad som fungerar i verklig produktion PEEK beter sig annorlunda än metall eller standardplast. Den producerar långa, trådiga marker snarare än trasiga marker, så spånkontroll är viktigt. Materialet är också känsligt för värme: för mycket friktion kan orsaka lokal smältning eller ytjämnhet. Använd vassa hårdmetall- eller polykristallina diamantverktyg (PCD). Karbid räcker för de flesta jobb; PCD minskar slitaget vid bearbetning av fylld PEEK. Matning och hastighet har betydelse. En vanlig utgångspunkt är 100-150 m/min skärhastighet vid lätt spånbelastning, men bekräfta alltid med materialleverantören. Håll skärzonen sval med luft eller, där det är tillåtet, kylvätska. Detta förhindrar stressinducerad sprickbildning och bevarar toleransen. Överväg att glödga PEEK-ämnet innan du avslutar. Glödgning vid 200-220°C frigör inre spänningar och förbättrar dimensionsstabiliteten. Ta bort trådiga spån ofta för att undvika att lindas runt verktyget. Dia. 4,0 mm ±0,05 mm 6,0 mm För rörformade komponenter krävs ytterligare försiktighet för att undvika att väggen kollapsar. Detaljerade sågnings- och planeringsråd finns i vår guide på hur man skär PEEK-slangar . I praktiken ger ett konservativt tillvägagångssätt - lägre spindelhastighet, vassare verktyg och kontinuerlig kylvätska - de mest konsekventa resultaten. När geometrin inkluderar tunna väggar, minska matningshastigheten innan verktygsgeometrin ändras. Medicinsk klass PEEK-bearbetning: vad förändras? Tillverkare av medicintekniska produkter kan inte behandla PEEK på samma sätt som en industriell komponent. Råmaterialet måste uppfylla biokompatibilitetskrav såsom USP Class VI eller ISO 10993, och bearbetningsprocessen måste skydda delen från kontaminering. Detta innebär dedikerad utrustning, filtrerad luft och disciplinerade rutiner för renrumsdrift. Industriell kvalitet kontra medicinsk kvalitet PEEK-bearbetningsöverväganden Faktor Industriell PEEK Medicinsk PEEK Materialcertifiering Standard datablad USP klass VI / ISO 10993 Miljö Standardbutik Renrum (ISO 7 eller bättre) Verktygsbegränsningar Standardkylmedel tillåtna Minimera smörjmedelskontamination Dokumentation Grundbesiktning Full batchspårbarhet och DHR Typisk användning Flyg, bil Katetrar, kirurgiska instrument, implantat Enligt vår erfarenhet handlar övergången från industriell till medicinsk bearbetning om mer än materialcertifikatet. Det kräver operatörer som förstår hur en enda grad kan äventyra en enhet. Det är därför LINSTANT kör validerade processer med dokumenterad spårbarhet för varje batch. Där CNC-bearbetade PEEK-delar används i medicinsk utrustning CNC-bearbetad PEEK förekommer i modern medicinsk utrustning. Du hittar det i kateterkopplingar, endoskophandtag, kirurgiska verktygsisolatorer och komponenter för hjärtpumpar. Dess förmåga att steriliseras om och om igen, utan att förlora mekanisk prestanda, gör den till en idealisk metallersättning. PEEK fungerar också bra under tryckbelastning, så det förekommer i ventilsäten, pumphus och klämmekanismer där dimensionsstabilitet är avgörande. För prototyper är CNC-bearbetning ofta det snabbaste sättet att validera en design innan man går över till formsprutning. Om du prototypar en ny enhet eller går in i produktion, kan LINSTANT stödja dig med flera PEEK-produktformulär som är utformade för att integreras direkt i ett CNC-arbetsflöde: CNC-bearbetade PEEK-komponenter för tillverkning av medicinsk utrustning Denna produktlista täcker PEEK-bearbetade delar som är lämpade för CNC-arbetsflöden och erbjuder hög precision, biokompatibilitet och värmebeständighet. Det är relevant här som ett direkt alternativ för prototypframställning eller produktionskörningar. Visa produkt → PEEK-slang med exakta dimensionstoleranser och multilumenalternativ Utforska PEEK-slangar med innerdiametrar från 0,10 mm och temperaturbeständighet över 250°C, plus varianter av flerlumen och ballongslang. Idealisk för kardiovaskulära, spinala och andra interventionella tillämpningar. Visa produkt → PEEK Formsprutningstjänster för steriliserbara implantatkomponenter med hög temperatur PEEK-formsprutning möjliggör produktion i renrum, modul nära ben och radiolucens. Den här tjänsten är framhävd för projekt som kräver komplexa geometrier, kostnadskontroll och efterlevnad av implantatbestämmelser. Visa produkt → Om Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter. Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar. Förutom CNC-bearbetade PEEK-delar erbjuder LINSTANT extrudering, gjutning, sekundära operationer och ytbehandling under ett och samma tak. Besök vår OEM/ODM-sida för att se hur vi hanterar skräddarsydda projekt från design till validering. Vanliga frågor om PEEK CNC-bearbetning Är PEEK svårt att CNC-maskin? Nej. Med vassa verktyg och kontrollerad värme bearbetar PEEK förutsägbart och producerar rena, snäva toleransdelar. Vilken är den bästa PEEK-kvaliteten för CNC-bearbetning? Ofylld naturlig PEEK är lättast att bearbeta; kolfylld PEEK ger styvhet men påskyndar verktygsslitage. Vilka toleranser kan du uppnå med PEEK-bearbetning? Små bearbetade PEEK-delar håller vanligtvis ±0,05 mm. Större eller tunnväggiga delar kan behöva ±0,1 mm. Hur jämför PEEK med PTFE eller PI? PEEK är starkare och styvare än PTFE och lättare att bearbeta än PI, samtidigt som det erbjuder utmärkt värmebeständighet. Är bearbetad PEEK säker för medicinsk utrustning? Ja, när du använder PEEK av medicinsk kvalitet och tillverkar under renrumsförhållanden med korrekta processkontroller. Varför är PEEK så populärt inom medicinsk tillverkning? Den överlever upprepad sterilisering, tål kemikalier och bibehåller mekanisk integritet under långvarig belastning. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026Förstå den hydrofila beläggningen: Hur den minskar friktionen i medicinska apparaterEn neurointerventionalist är nittio minuter in i en mekanisk trombektomi. Varje gång mikrokatetern rundar en krök i den mellersta cerebrala artären, gör ytdrag mot kärlväggen att spetsen släpar efter skaftet. Läkaren kompenserar med mer kraft framåt, vilket ökar väggspänningen. Denna exakta svårighet - friktion mellan en enhet och levande vävnad - är vad hydrofila beläggningar utvecklades för att lösa. Reducerad till det väsentliga: en hydrofil beläggning förvandlar en torr polymeryta med hög friktion till en våt, nästan friktionsfri väg. Det är skillnaden mellan att trycka en kateter genom sand och att glida den över en vattenfilm. Vad är en hydrofil beläggning? Det korta svaret: en hydrofil beläggning är ett tunt, tvärbundet polymerskikt, vanligtvis 1–10 µm tjockt, kemiskt bundet till en yta på en medicinsk anordning. När den utsätts för vatten eller blod absorberar den fukt och sväller till ett gelgränsskikt med låg skjuvning. Detta lager är det som sänker friktionskoefficienten (CoF) vid enhet-vävnadsgränssnittet. Mekanismen är fysikalisk kemi. De använda polymererna - vanligtvis polyvinylpyrrolidon (PVP), polyakrylamid eller polyetylenoxid-sampolymerer - bär funktionella grupper som bildar vätebindningar med vatten. Inom några sekunder efter vätning bildas ett hydratiserat hölje över den belagda ytan. Under belastning sker skjuvförskjutning inuti det bundna vattenskiktet istället för vid den fasta gränsytan. Friktionen sjunker därför från intervallet 0,3–0,5 som är typiskt för obelagda polymerslangar till under 0,05, en minskning som överstiger 90 procent i de flesta publicerade jämförelser. Kateterväggstvärsnitt — Isometrisk vy Skikten visas separerade för tydlighetens skull Hydrofil topplack (1–10 µm) Knytskikt / primer Substrat (extruderad rörvägg) Varför smörjning är viktig Smörjbarhet är inte en fråga om ytuppfattning; det är en patientsäkerhetsparameter. Enheter som färdas genom blodkärl, urinledare och gallgångar interagerar alla med ömtålig vävnad. Hög friktion leder till kärlkramp, intimal skada och behovet av mer aggressiv katetermanipulation. Publicerade utvärderingar av interventionsanordningens prestanda visar genomgående att belagda anordningar kräver avsevärt lägre införingskraft än motsvarande obelagda versioner, och att kraften ökar långsammare när anordningen flyttas om flera gånger. Representativa våta friktionskoefficientvärden illustrerar skillnaden: Våtfriktionskoefficient efter yttyp 0.48 0.18 0.15 0.03 Obelagd Silikon PTFE Hydrofil Representativa värden från publicerad beläggningslitteratur för medicintekniska produkter; lägre är bättre. Skillnaden har betydelse kliniskt. En enhet som rör sig smidigt sänker risken för kärlkramp, intimdissektion och behovet av upprepad ompositionering – parametrar som direkt påverkar procedurens tid och patientresultat. Hydrofila kontra hydrofoba beläggningar Hydrofoba beläggningar - såsom PTFE, silikon eller paraffinbaserade lager - stöter bort vatten och minskar friktionen genom att minimera ytvidhäftningen. De är effektiva i torra förhållanden, men deras CoF i en våt blodmiljö håller sig i allmänhet över 0,1. Hydrofila beläggningar fungerar motsatt: de drar till sig och håller vatten, vilket skapar ett gränsskikt som överträffar alla hydrofobiska ytor när de väl har hydratiserats. Valet beror på användningskontext. För styrtrådar förblir PTFE-över-trådskonstruktioner standard eftersom en torr yta med låg glidning är önskvärd. För katetrar och höljen som kräver våtnavigering ger hydrofila system en lägre och mer konsekvent CoF. Viktiga skillnader mellan hydrofila och hydrofobiska beläggningsmetoder för medicinsk utrustning. Egendom Hydrofil coating Hydrofob beläggning Vattenkontaktvinkel >90° Friktion när den är våt CoF 0,02–0,05 CoF 0,1–0,25 Smörjningsmekanism Hydraterad gel gränsskikt Låg ytenergi stöter bort vätska Typisk användning Katetrar, fodral, mikrokatetrar Styrtrådar, ventilförsedda komponenter Hydrofil beläggningskemi Tre polymerfamiljer dominerar marknaden för beläggningar av medicinsk utrustning. PVP-baserade system är de vanligaste för katetrar. De kombinerar högt vattenupptag med utmärkt filmbildning och kan tvärbindas termiskt eller med UV. Polyakrylamidbeläggningar erbjuder hög hållbarhet under upprepade avtorkningstestning, vilket gör dem till ett vanligt val för införingshylsor och större enheter. PEO-baserade system används när långvarig våt-torr cykling krävs; deras långsammare hydreringskinetik ger bibehållen smörjning under längre procedurer. Underlagets ytenergi avgör hur beläggningen förankras. Högenergitermoplaster som nylon, Pebax och TPU binder väl efter plasmaaktivering. Fluoropolymerer som PTFE och FEP kräver etsning eller ett primerbindningsskikt. Att hoppa över ytbehandling är den vanligaste orsaken till att beläggningen delamineras i produktionen. Hur hydrofila beläggningar appliceras Tre processer täcker nästan alla katetrar och slangar. Doppbeläggning — den vanligaste — ger jämn täckning på komplexa yttre profiler. Anordningen nedsänks i en beläggningslösning och dras ut med en kontrollerad hastighet; våtfilmstjocklek beror på uttagshastighet och lösningens viskositet, med typiska torra tjocklekar på 2–8 µm. Spraybeläggning specificeras när selektiv täckning behövs, till exempel för att belägga endast det distala segmentet av ett skaft. Fyll-och-töm-beläggning, som fyller en kateterlumen med beläggningslösning och sedan dränerar den, är den föredragna metoden för invändig ytbehandling. Processkontroll är viktigare än kemival. Viskositetsdrift, medbringade bubblor, fuktighet och härdningstemperaturens enhetlighet förändrar alla den slutliga CoF och vidhäftningsprestandan. LINSTANT driver dedikerade ytbehandlingslinjer inom sin GMP-kontrollerade anläggning, vilket gör att kateterprojekt kan flyttas från extruderat substrat till belagd färdig produkt under ett tak. Vattenkontaktvinkel efter yttillstånd 20° 40° 60° 80° 72° Obelagd 35° Plasmabehandlad 12° Hydrofil Typiska värden för PET-substrat (polyetylentereftalat); lägre vinkel betyder bättre vätning. Nyckelprestandafördelar Hydrofila beläggningar ger en mätbar prestandaförbättring som kvarstår under hela enhetens livscykel. I bänkjämförelser uppnår belagda katetrar rutinmässigt en 90 procent eller mer minskning av våt CoF och en proportionell minskning av införingskraften. Dessutom: Kärltrauma reduceras: motstånd på lägre yta betyder mindre denudation av endotel och mindre vasospasm. Enhetens kontroll förbättras: läkare kan känna spetsresponsen eftersom kolonntrycket inte absorberas av friktion längs axeln. Ompositionering blir mindre traumatisk: upprepade distala framsteg och tillbakadragningar ser långsammare friktionsuppbyggnad i belagda enheter än i obelagda kontroller. Prestandaattribut — Hydrofil kontra obelagd kateter Smörjbarhet Hållbarhet Biocompat. Vidhäftning Vävnadstrauma minskning Hydrofil coated Obelagd Tillämpningar över interventionsenheter Hydrofila beläggningar specificeras överallt där en enhet måste navigera i ett lumen under våta förhållanden. De viktigaste applikationerna inkluderar: Angiografiska katetrar för bilddiagnostik Styrkatetrar som används för att leverera ballonger och stentar Mikrokatetrar för neurovaskulär och perifer embolisering Ureteråtkomstslidor och ballongdilatationskatetrar Endoskopiska tillbehör som passerar genom arbetskanaler Mikrokateter med anpassningsbar styvhet och rundad spets Denna lilla förstärkta kateter är designad för att navigera i slingrande kärl i minimalt invasiva procedurer. Dess anpassningsbara hårdhet och rundade huvuddräktapplikationer där låg friktion krävs över hela längden. Visa produkt → Prestandakraven skiljer sig åt beroende på applikation. En styrkateter behöver till exempel hög tryckbarhet vid den proximala änden men låg friktion vid det distala skaftet där den går över en tråd. En mikrokateter, däremot, behöver jämnt låg friktion över hela sin längd eftersom det slutliga tillvägagångssättet till lesionen nästan alltid är det mest slingrande. För en detaljerad förklaring av vägledande kateterkonstruktion, se vår tekniska artikel om styrkatetrar . Angiografisk kateter för kontrasttillförsel och tryckmotstånd Denna kateter tillhandahåller en kanal för radiopaka medel under röntgendiagnostik. Den har en konstruktion av flätat rostfritt stål, mjuk spets och tryckmotstånd upp till 1200 PSI, vilket möter varierande prestandakrav. Visa produkt → Friktionskraft under upprepade införingscykler Relativ friktionskraft 5 10 15 20 50 100 150 Obelagd Hydrofil Illustrativa data från simulerad användningstestning med upprepade distala framsteg. Att välja en hydrofil beläggningspartner När man utvärderar en outsourcingpartner för hydrofil beläggning är fyra punkter viktiga: Substrat capability — extruderar partnern sin egen slang, eller måste substratet köpas någon annanstans? Processmognad — be om CoF och vidhäftningsdata på det faktiska substratet, inte bara ett datablad. Botningskompatibilitet — bekräfta att beläggningen härdar inom enhetens termiska budget. Steriliseringsvalidering — verifiera att EtO- eller gammacykler inte försämrar beläggningens prestanda. En partner med intern extrudering, beläggning och sekundär bearbetning kan komprimera utvecklingstiderna avsevärt. LINSTANT's OEM/ODM-program tillhandahåller den vertikala integrationen, från polymerval till slutmontering. Diskutera krav tidigt, särskilt om enheten har ovanlig geometri eller ett fluorpolymersubstrat. Om Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter. Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar. Vanliga frågor om hydrofil beläggning Q1. Hur länge håller hydrofil beläggning på en kateter? En väl härdad hydrofil beläggning upprätthåller vanligtvis smörjigheten under en procedur - vanligtvis 20 minuter till 4 timmars kontinuerlig våtkontakt. Hållbarhet beror på härdningskvalitet, substratvidhäftning och sterilisering; efter upprepad cykling stiger friktionen gradvis men förblir vanligtvis under 0,1 för många konfigurationer. Q2. Vad är friktionskoefficienten för en hydrofil beläggning? Våt CoF är vanligtvis 0,02–0,05, jämfört med 0,3–0,5 för obelagda polymerslangar. Det exakta värdet beror på underlaget, beläggningens tjocklek, härdningsförhållanden och den testmetod som används. Q3. Kan hydrofil beläggning appliceras på PTFE- eller PEEK-slangar? Ja, med rätt ytbehandling. PTFE kräver kemisk etsning eller plasmabehandling före beläggning; PEEK kan beläggas efter plasmaaktivering eller med en kompatibel primer. Genom att bekräfta gränssnittet mellan substrat och beläggning tidigt i ett projekt undviks limningsfel senare. Q4. Hur testas beläggningens vidhäftning vid tillverkning av medicintekniska produkter? Standardmetoder inkluderar nyptestet (upprepad nypning av den belagda ytan och inspektion av delaminering), tejpdragningstestning och svepelektronmikroskopi-tvärsnitt efter blötläggningstestning. F5. Påverkar hydrofil beläggning biokompatibiliteten? Beläggningsingredienser screenas för cytokompatibilitet enligt ISO 10993-5; de flesta kommersiella system är icke-cytotoxiska. Varje enhetskonfiguration bör dock testas med den slutliga steriliseringscykeln, eftersom EtO- eller gammastrålning kan förändra tvärbindningsdensiteten. F6. Hur minskar hydrofil beläggning friktionen i en kateter? När den är våt absorberar beläggningens polymermatris vatten och bildar ett halt hydratiserat gelskikt. Skjuvning sker mellan enheten och vävnaden i detta vattenrika skikt snarare än vid gränssnittet mellan fast och fast material, vilket är anledningen till att friktionen sjunker med mer än 90 procent. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
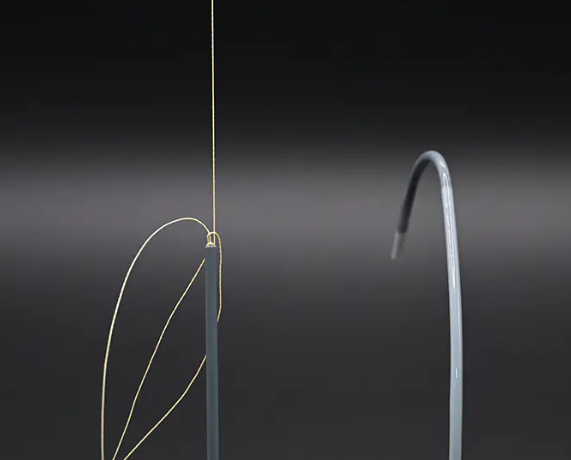
23Sep-2026En praktisk guide till spetsformning: användningsområden, urval och viktiga övervägandenDu är i slutskedet av att designa en ny styrkateter. Skaftet trycker bra, kurvformen håller sitt spår, men spetsen fortsätter att fånga den simulerade anatomin vid den första böjen. I de flesta fall är problemet inte axeldesignen eller polymerblandningen, det är spetsformningssteget. Spetsformning är inte en kosmetisk efterbehandlingsoperation. Det är processen som avgör om en enhet säkert kan navigera i slingrande kärl, korsa en smal lesion eller komma åt en distal gren utan att orsaka trauma. För medicintekniska ingenjörer är budskapet enkelt: få tipset rätt först, och resten av enheten har en chans att fungera. Vad är kateterspetsbildande? Formning av kateterspetsar är en värmebaserad sekundär operation. Ett förextruderat rör placeras i ett formningsverktyg, upphettas tills polymeren mjuknar, omformas till en målgeometri och kyls sedan för att låsa formen. Processen styrs av fyra oberoende variabler: Värmetemperatur och rampprofil Mögelgap och uppehållstid Axialkraft, vakuum eller inre lufttryck Kylhastighet och avvikelse efter kylning På en praktisk nivå tar spetsformning den distala änden av en kateter och förvandlar den till en avsmalnande, kupol, utsvängning eller krökt form. Valet av geometri följer den avsedda kliniska funktionen. En mjuk avsmalning hjälper till att spåra över en styrtråd, en kupolspets skyddar kärlväggen och en krökt spets hjälper till att omdirigera enheten. Där spetsformning sitter i produktionsflödet Spetsformning sker vanligtvis efter extrudering och flätning, och före montering av navet eller slutligen sammanfogade komponenter. Det betyder att alla defekter som upptäcks under spetsformningen också påverkar uppströmsutbytet. En disciplinerad processdesign förhindrar omarbetningsslingor. Kateter Tips Övre form Lägre mögel Värmare Isometrisk illustration av en kateterspetsbildande form som visar röret, spetsgeometrin, uppvärmningszonen och övre/nedre formhalvor. Varför spetsformningskvalitet inte kan försummas Att bilda kateterspets påverkar mer än enhetens utseende. Det har direkta konsekvenser för: Vaskulär säkerhet. En vass kant eller grader på spetsen kan dissekera en kärlvägg eller orsaka embolisering. Spårbarhet och korsbarhet. En välformad kona översätter vridmoment och tryckkraft mer effektivt över en slingrande bana. Guidewire och enhetskompatibilitet. Spetsgeometrin styr hur lätt en tråd eller annan enhet passerar genom lumen. Bildprestanda. En blinkande eller oregelbunden spets kan skapa artefakter vid fluoroskopi eller OCT-bedömning. Monteringshållfasthet. Avvikelser i spetsdimensioner gör det svårt att binda en röntgentät markör eller sammanfoga en distal sektion. Kort sagt, spetsformning är den sista försvarslinjen mellan en bra enhet och en bra design. Denna insikt driver varför ledande tillverkare investerar i processkarakterisering för detta steg. Att välja material för spetsformning Materialval driver processfönstret mer än någon annan variabel. Varje polymerfamilj har sitt eget termiska beteende, smälthållfasthet och krympningsprofil. Arbetshästens polymerer: Pebax, TPU och nylon Pebax (polyeterblockamid) är det vanligaste materialet för mjuka kateterspetsar. Dess shore-hårdhetsområde på 25D till 72D låter ingenjörer balansera flexibilitet och vridmomentöverföring. Ett typiskt formningsfönster sitter mellan 150°C och 210°C, vilket är tillräckligt lågt för att minska värmeskador men tillräckligt högt för att snabbt forma spetsen. TPU (termoplastisk polyuretan) erbjuder utmärkt nötningsbeständighet och kan formuleras med radiopaka fyllmedel. TPU-spetsar är vanligtvis utformade i intervallet 160–220°C. Dess lägre smälthållfasthet kräver ett snävare formgap för att undvika hängning. Nylon (polyamid) ger högre pelarhållfasthet och används ofta i strukturellt krävande spetsar. Fuktkänslighet kan dock ge ytdefekter, så torrluftkonditionering är viktig innan formningen. Högpresterande alternativ: TITTA och polyimid TITTA är ett utmärkt val för enheter som behöver hög utmattningshållfasthet och temperaturbeständighet. Spetsformning av PEEK kräver formtemperaturer i intervallet 340–400°C. Eftersom PEEK expanderar mer än vanliga tekniska plaster, måste formgapet vara lösare för att förhindra att den fastnar eller skaver. Polyimid är inte smält-formbar. Dess värde ligger i tunnväggiga, värmestabila schakt. För spetsformning förlitar tillverkare sig vanligtvis på lim eller lösningsmedelsbaserade tekniker istället. Fluoropolymerer: Låg friktion, begränsad formbarhet PTFE och FEP erbjuder den bästa smörjförmågan och kemiska motståndskraften, men de flyter inte i en vanlig spetsformande form. PTFE kan inte smältbearbetas alls. I praktiken uppnås en fluorpolymerspets genom att limma en separat distal sektion med låg friktion eller genom att använda värmekrympteknik. Tabell 1. Jämförelse av vanliga material för kateterspetsformning. Material Shore hårdhet Formningstemp Nyckelrisk Pebax 25D–72D 150–210°C Termisk nedbrytning TPU 80A–95A 160–220°C Smält hängande Nylon 30D–65D 170–230°C Fuktkänslighet PEEK 80D–90D 340–400°C Överhettning / fastnar Polyimid Stel Ej formbar Vidhäftningsproblem PTFE / FEP 50D–55D Ej smältformbar Ingen smältbearbetning Precisionsballongslang för medicinska katetrar Ballongslang med snäva toleranser ner till ±0,01 mm och flerskiktsalternativ upp till 55 atm sprängtryck. Lämplig för ballongdilatationskatetrar i kardiovaskulära och minimalt invasiva procedurer, och erbjuder konsekventa mekaniska egenskaper. Visa produkt → Typisk starttemperatur för kateterspetsformning Pebax 150°C TPU 160°C Nylon 170°C PEEK 340°C PTFE N/A PI N/A Temperaturintervall är typiska värden för polymerer av medicinsk kvalitet, sammanfattade från vanliga tekniska referenser och LINSTANT processtekniska data. När en spets ska fungera med en ballong, påverkar valet av ballongslangskvalitet den övergripande monteringen. Många ingenjörer letar efter en partner som kan leverera ballongslangar med en konsekvent spetsbildande respons. LINSTANTs portfölj av medicinska ballongslangar inkluderar alternativ för enkel-, dubbel- och trippellager just för att spetsen är där olika väggstrukturer möts. Vanliga spetsbildande defekter och hur man förhindrar dem I en produktionsmiljö faller spetsbildande defekter i ett fåtal återkommande familjer. Att känna igen dem tidigt förhindrar systematiskt skrot. Tabell 2. Typiska spetsbildande defekter, grundorsaker och motåtgärder. Defekt Rotorsak Motåtgärd Burr / blixt Mögelgapet för stort eller temperaturen för hög Minska gapet, sänk temperaturen, justera kylhastigheten Dimensionell inkonsekvens Ojämn uppvärmning eller materialbatchvariation Återkvalificera värmeprofilen, verifiera materialpartiet Variation i väggtjocklek Feljusterad form eller excentrisk tub Rikta in verktygen, kontrollera rörets koncentricitet Matt eller vågig yta Fel kylhastighet eller för lång uppehållstid Förkorta uppehåll, optimera kylkurvan Stängd / hopfälld spets Övertryck eller övertryck Balansera inre tryck och ventilation Svetslina Flödesfrontkollision i en flerskiktsspets Justera formens geometri eller materialkombination För mikrokatetrar är spetsformningskontroll ännu mer krävande eftersom väggtjockleken ofta är under 0,2 mm. En temperaturvariation på 5°C kan förvandla en ren avsmalning till en mjuk, icke-funktionell spets. Korrekt formning av mikrokateterspetsar involverar vanligtvis infraröd eller RF-uppvärmning med sluten temperaturövervakning. Förstärkt mikrokateter för minimalt invasiv kirurgi Mikrokateter med ytterdiameter under 1 mm, anpassningsbar hårdhet och diameterändringar för att navigera i slingrande kärl. Rundad spets minskar trauma, vilket gör den idealisk för neurointervention, kardiovaskulära och tumörbehandlingar. Visa produkt → När du arbetar med PEEK-slangar är risken för överhettning reell. Avancerade verktyg krävs för att bilda PEEK utan att förkolna eller förlora sina mekaniska egenskaper. För detaljer om detta specifika material, se vår artikel om spetsbildande PEEK medicinsk slang . Om LINSTANT: En Custom Catheter System Partner Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter. Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar. LINSTANT driver ett nästan 20 000 m² GMP-kompatibelt renrum, med 15 importerade extruderingslinjer, 8 dedikerade PEEK-extruderingslinjer, 2 formsprutningslinjer och nära 100 uppsättningar av flätnings-, fjäder-, beläggnings- och svetsutrustning. Denna kapacitet stödjer både småskalig pilotproduktion och uthållig volymleverans. Vägledande kateter med högt vridmoment med flätad struktur Styrkateter med hårdhet i flera steg, mjuk distal spets och flätat skaft för överlägset vridmoment och stabilitet. Ultratunn vägg och PTFE inre lager säkerställer smidig enhetsleverans, med stöd av GMP-kompatibel renrumsproduktion. Visa produkt → Från ritning till produktion: Hur man skalar en spetsformningsdesign Att ta med en spetsformningsspecifikation i produktion kräver mer än en form. Det kräver processkarakterisering, första artikelinspektion och kontrollerade produktionsparametrar. En bra partner kommer att definiera processfönstret, dokumentera kritiska processparametrar och stödja valideringsaktiviteter. LINSTANTs OEM/ODM-tjänster täcker hela vägen från materialval och verktyg till pilotkörningar och serieproduktion. För europeiska och nordamerikanska enhetsteam är fördelen en enda leverantör med intern extrudering och sekundär bearbetning, vilket minskar överföringsrisker och förkortar ledtiderna. Vanliga frågor om kateterspetsformning Q1. Vad bildas kateterspetsen? Kateter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. Vilka material fungerar bäst för spetsformning? Pebax, TPU, nylon och PEEK används ofta. Polyimid och PTFE kräver vanligtvis adhesiv bindning eller mekaniska metoder istället för värmeformning. Q3. Vad orsakar spetsbildande defekter? Ojämn uppvärmning, dålig mögelinriktning, övertryck och inkompatibla materialkvaliteter är de vanligaste grundorsakerna till grader, blixtar eller dimensionsproblem. Q4. Hur kontrolleras spetsformningskvaliteten? Optisk inspektion, dimensionsmätning, läckagetestning och sprängtryckstestning kombineras vanligtvis för att verifiera den bildade spetsen. F5. Erbjuder LINSTANT anpassad spetsformning? Ja. LINSTANTs OEM/ODM-program stöder anpassad spetsformning från designstadiet till verktygsutveckling och volymproduktion. F6. Vad är skillnaden mellan tippning och spetsformning? Tipsping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
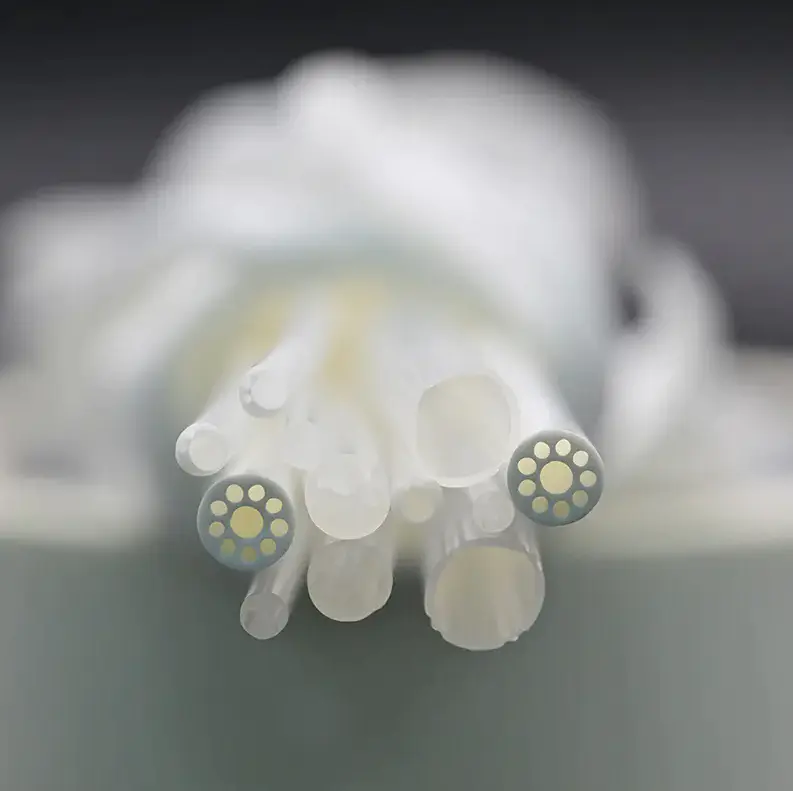
16Sep-2026Polyamid vs polyimid: nyckelskillnader, fördelar och nackdelar i medicinska slangar och katetrarAtt välja mellan polyamid och polyimid för en medicinsk kateterkomponent är ett beslut som påverkar enhetens prestanda, tillverkningskostnad och regulatoriska risker. Det praktiska svaret är enkelt: polyamid är det rätta valet när flexibilitet, veckmotstånd och budget är prioritet; polyimid är det rätta valet när tunnväggshållfasthet, termisk stabilitet och dimensionell precision är avgörande. Den molekylära skillnaden förklarar prestandagapet. Polyamid består av flexibla amidkedjor som gör materialet segt och segt men begränsar dess värmebeständighet. Polyimid innehåller styva imidringar som tål mycket högre temperaturer men som minskar förlängning vid brott. I den här artikeln jämför vi båda polymererna mellan de egenskaper som betyder mest vid tillverkning av medicinska slangar och kateter. Vad är polyamid (PA)? Polyamid, allmänt känd som nylon, är en halvkristallin termoplast med upprepade amidbindningar. De vanligaste medicinska kvaliteterna är PA11 och PA12, som erbjuder en balans mellan seghet, flexibilitet och bearbetbarhet. PA6 och PA66 används också i icke-implanterbara enhetskomponenter där högre styvhet krävs. Nyckelegenskaper hos polyamider inkluderar: Draghållfasthet mellan 50 och 90 MPa, varierande med fukthalt och kvalitet. Hög brottöjning, ofta över 200 % för PA12, vilket ger utmärkt veckmotstånd i tunnväggiga rör. Kontinuerlig drifttemperatur på 100 till 120°C, med kortvariga toppar runt 150°C. Vattenabsorption på 1 till 3 %, vilket kan orsaka dimensionsförändringar och en liten minskning av styvheten. Låg materialkostnad och utmärkt extruderbarhet, vilket gör det till ett standardval för kostnadskänsliga komponenter. Multi-lumen slang för samtidig åtkomst i medicinska katetrar Slang med flera lumen har flera kanaler i ett enda rör, vilket möjliggör samtidig passage av styrtrådar, mediciner och gaser. Den erbjuder anpassningsbara lumenkonfigurationer upp till 10, goda mekaniska egenskaper och biokompatibilitet, vilket gör den lämplig för komplexa interventionsprocedurer. Visa produkt → Vid tillverkning av medicintekniska produkter används polyamid i stor utsträckning för flexibla kateterskaft, ballongslangar och multi-lumen extrudering. PA-rör samextruderas ofta med andra polymerer för att skapa en enhet med en mjuk, kinkbeständig kropp och en styv proximal sektion. Polyamid fungerar även bra i värmekrympningsapplikationer, där dess låga smältpunkt och goda bindbarhet skapar pålitliga fogar. Vad är polyimid (PI)? Polyimid är en högpresterande polymer med imidringar i ryggraden. Den finns tillgänglig i både härdplast och termoplastisk form, och den används i medicinsk utrustning främst som ett tunnväggigt slangmaterial för kateterskaft, styrkatetrar och mikrokatetrar. Nyckelegenskaper hos polyimider inkluderar: Draghållfasthet på 120 till 200 MPa i dragna eller förstärkta sorter. Kontinuerlig drifttemperatur på 250 till 300°C, med kortvariga toppar över 400°C. Låg brottförlängning (5 till 15 %), ger hög tryckbarhet och vridmomentöverföring. Fuktabsorption under 0,3%, håller dimensionerna stabila i fuktiga miljöer. Exceptionell motståndskraft mot hydrolys, lösningsmedel, gammastrålning och EtO-sterilisering. Medicinsk polyimidslang med tunna väggar och hög modul Medicinsk polyimidslang kombinerar styrka, slitstyrka och ultrahög temperaturtolerans. Dess tunna väggar maximerar inre lumen samtidigt som den bibehåller hög modul, förhindrar buckling i slingrande anatomi, idealisk för neurovaskulära och kranskärlkatetrar. Visa produkt → Kombinationen av hög modul och tunn vägg är det som gör polyimid så attraktiv för neurovaskulära katetrar, koronära mikrokatetrar och guidekatetrar. En tunnare vägg för samma ytterdiameter ger ett större inre lumen för trådkorsning, medan den höga modulen förhindrar buckling under navigering genom slingrande anatomi. Polyamid vs polyimid: Head-to-Head-jämförelse När dessa två material placeras sida vid sida blir skillnaderna i prestanda och kostnad direkt synliga. Tabellen nedan sammanfattar de viktigaste tekniska egenskaperna som enhetstillverkare måste utvärdera under materialval. Tabell 1: Egenskapsjämförelse mellan polyamid (PA) och polyimid (PI) Egendom Polyamid (PA) Polyimid (PI) Kemisk struktur Amidbindningar Imid-ringar Kontinuerlig servicetemperatur 100-120°C 250-300°C Draghållfasthet 50-90 MPa 120-200 MPa Förlängning vid brott 100-300 % 5-15 % Vattenabsorption 1-3 % Strålningsmotstånd Måttlig Utmärkt Kemisk beständighet Bra till vanliga lösningsmedel Utmärkt to most chemicals Relativ materialkostnad 1x 5-10x Bearbetningsmetod Extrudering, formsprutning Lösningsgjutning, specialiserad extrudering Det termiska gapet är den mest uppenbara differentiatorn. Baserat på publicerade materialdatablad, toppar polyamid vid cirka 120°C kontinuerlig drift, medan polyimid kan arbeta upp till 300°C. För medicinsk utrustning som genomgår värmeförsegling, lasersvetsning eller spetsformning vid hög temperatur är denna skillnad avgörande. 0°C 100°C 200°C 300°C 400°C PA (nylon): 120°C PI: 300°C Mekaniska och termiska egenskaper i praktiken I verklig kateterdesign definieras det mekaniska beteendet hos ett polymerrör av draghållfasthet, brottöjning och böjmodul. Polyamidns höga töjning gör ett 0,15 mm väggrör extremt kinkbeständigt när det böjs runt en radie på 8 till 10 mm. Polyimids höga draghållfasthet och låga töjning gör att ett 0,05 mm väggrör kan bära det vridmoment och tryckkraft som behövs för att nå distal anatomi, men det kan böjas om det böjs kraftigt. Termisk Mech Flex Chem Elec Kostnad Polyamide Polyimid Det är därför många enhetsdesigners använder ett sammansatt tillvägagångssätt. Ett polyimidskaft ger tryckbarhet och vridmomentsvar, medan en mjukare polymer - ofta polyamid eller Pebax - är bunden till den distala sektionen för att förbättra flexibiliteten och spårbarheten. Ett PI-förstärkt rör med ett ytterskikt av polyamid kombinerar fördelarna med båda materialen: tunnväggstyvhet för att navigera i slingrande anatomi och en flexibel, kinkbeständig spets för säker korsning. För en djupare titt på var PI vinner i kateterdesign, läs vår artikel om nyckelprestandaegenskaperna för medicinska polyimidslangar . PI lager Vägg 0,03-0,10 mm Lumen Styrtrådsbana Kostnads- och upphandlingsöverväganden Kostnaden är ofta den avgörande faktorn för icke-kritiska applikationer. Polyamidharts kostar vanligtvis ungefär en femtedel till en tiondel så mycket som polyimidmaterial med samma volym. Den totala komponentkostnaden skalas dock inte linjärt. Polyimidrör kan extruderas till mycket tunna väggar, vilket minskar materialanvändningen per längdenhet. För en enhet där kateterprofilen måste vara mindre än en fransk storlek, uppväger prestandafördelarna med polyimid vida priset. Ur ett inköpsperspektiv är det viktigt att fråga om spårbarhet och tolerans. Medicinsk polyimidslang är tillgänglig med ID/OD-toleranser ner till ±0,01 mm, medan polyamidslangar vanligtvis har en tolerans på ±0,02 till ±0,05 mm. Dessa toleranser påverkar direkt enhetens slutliga prestanda och bör vara en del av specifikationsgranskningen under leverantörskvalificeringen. En annan upphandlingsfaktor är avkastningen. Polyimid är styvare och ömtåligare i tunnväggig form, så det hanteras vanligtvis i batchmängder och kan ha en högre skrothastighet under lindning eller laserbearbetning. Polyamid, däremot, bearbetar mer förlåtande och levereras ofta i kontinuerliga spolar, vilket kan minska arbetstiden i högvolymproduktion. Välja rätt material för kateterslang När du väljer mellan polyamid och polyimid, använd denna snabba beslutsguide: Välj polyamid (PA) när: Enheten behöver en mjuk, flexibel och kinkbeständig distal sektion. Tillverkningsprocessen utsätter inte röret för temperaturer över 120°C. Materialkostnaden är den dominerande upphandlingsbegränsningen. Komponenten är en del av en flerskikts samextrudering där bindningsstyrka och bindbarhet behövs. Välj polyimid (PI) när: Katetern måste nå djup vaskulär anatomi med högt vridmoment och tryckbarhet. Rörväggen måste vara så tunn som möjligt för att maximera den inre lumen. Enheten genomgår värmebaserad bearbetning såsom spetsformning, svetsning eller värmeförsegling. Sterilisering involverar gammastrålning, där PI visar exceptionell stabilitet. För ytterligare sammanhang, se vår diskussion om om polyimidslangen har tillräcklig flexibilitet för kateterapplikationer . PI-förstärkt slang med flätat lager för förbättrad tryckbarhet PI-förstärkta slangar integrerar ett flätat eller lindat lager i polyimidväggen, vilket förbättrar vridningskontroll, flexibilitet och tryckbarhet. Denna kompositstruktur erbjuder balanserad styvhet och mjukhet, lämplig för katetrar som kräver exakt navigering och tryckmotstånd. Visa produkt → LINSTANT levererar både medicinska polyimidslangar och PI-förstärkta slangar, vilket gör att enhetstillverkare kan kombinera PI:s styvhet med flexibiliteten hos andra polymerer i ett enda, anpassat katetersystem. Om Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och strävar efter att bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter. Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar. Vanliga frågor om polyamid vs polyimid i medicinsk utrustning 1. Är polyamid detsamma som polyimid? Nej. Polyamid (nylon) använder amidbindningar, medan polyimid använder imidringar. De skiljer sig avsevärt i termisk stabilitet, mekanisk styrka och kostnad. 2. Vilket material är bättre för kateterskaft? Polyimid is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Vilken är den största nackdelen med polyimid? Kostnad and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Klarar polyamid autoklavsterilisering? Standard PA-kvaliteter bryts ned vid hög luftfuktighet och temperaturer över 150°C. Värmestabiliserad PA12 klarar upprepade cykler runt 120-130°C. 5. Hur jämför de med elektrisk isolering? Polyimid is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Finns polyimidrör tillgängliga i medicinsk kvalitet? Ja. Polyimid av medicinsk kvalitet används ofta i katetrar och styrtrådar, med bevisad resistens mot gamma- och EtO-sterilisering. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Kateterdesignguide: Material, skikt, toleranser och tillverkningKateterdesign är ett avvägningsspel. Tryckbarhet, vridmomentkontroll, kinkmotstånd, smörjbarhet, spårbarhet och röntgensikt tävlar alla om samma väggtjocklek och lumenutrymme. Det snabbaste sättet till en effektiv design är inte att jaga ett enda prestandanummer, utan att fixa den kliniska uppgiften och den anatomiska vägen först och sedan välja lagerstapeln, materialen och förstärkningen som tjänar den uppgiften. Det är därför erfarna enhetsteam behandlar kateterdesign som en systemövning snarare än ett slangval. Ta två exempel. En koronar styrkateter behöver stark vridmomentöverföring och en mjuk, atraumatisk spets. En neurovaskulär mikrokateter, däremot, behöver extrem flexibilitet och låg profil, även när det offrar en viss tryckbarhet. Samma råvaror kan ordnas på helt olika sätt för att tillgodose dessa motsatta prioriteringar. Nyckelprestandamål inom kateterdesign Designinput kommer från den avsedda anatomin, enhetens arbetslängd, leveranstekniken och den styvhetsprofil som krävs för att nå målet. Dessa indata, inte katalogen över tillgängligt material, bör driva specifikationen. Tabellen nedan kartlägger vanliga kliniska områden till de primära designproblemen och typiska materialval. Tabell 1: Kliniskt fokus och motsvarande kateterdesignprioriteringar Kliniskt fokus Primära prestandakrav Typiskt material/strukturval Koronar/perifer åtkomst Vridmomentöverföring, kinkmotstånd, styrtrådskompatibilitet, låg profil Förstärkt slang med PTFE liner och Pebax yttre Neurovaskulär mikrokateter Flexibilitet, spårbarhet, mjuk spets, låg friktion Polyimid eller Pebax skaft med spiralförstärkning och smörjande beläggning Ballongdilatation Sprängtryck, följsamhet, spetsbindningsstyrka Flerlagers ballongslang i PET eller Pebax Diagnostisk angiografi Radiopacitet, flödeshastighet, slät lumen FEP eller PTFE liner med flätförstärkning och röntgentäta fyllmedel Layer-by-Layer Architecture: The Backbone of Performance Moderna interventionskatetrar är byggda på en treskiktsprincip. Det inre fodret skapar en slät lumen med låg friktion för styrtrådar och vätskor. Den centrala förstärkningen kontrollerar vridmoment, krossmotstånd och kinkmotstånd. Ytterjackan bestämmer flexibilitet, ytsmörjbarhet och biokompatibilitet. Att få rätt sekvens är viktigare än att välja den dyraste polymeren. Liner Förstärkning Jacka Val av förstärkning är ofta vändpunkten i en kateterdesign. Flätade strukturer ger utmärkt vridmomentöverföring, medan spolstrukturer ger flexibilitet i slingrande anatomi. Många hybriddesigner kombinerar båda för att ställa in skaftet till målkärlet. Fläta förstärkta slangar för förbättrat vridmoment och sprängmotstånd Denna slang bäddar in metall- eller fiberflätor mellan skikten, vilket ökar sprängtrycket, pelarstyrkan och vridmomentöverföringen. Idealisk för katetrar som behöver exakt vridningskontroll, såsom mikrokatetrar och styrbara höljen. Visa produkt → Materialval: Avvägningarna som betyder något Det finns inget enskilt bästa katetermaterial. PTFE ger oöverträffad smörjförmåga och kemisk beständighet, men det är svårt att binda och erbjuder begränsad veckmotstånd. TITTA har utmärkt styvhet och biokompatibilitet och kan vara tunnväggig, men det är mindre smörjande. Polyimid utmärker sig i höghållfasta, ultratunna väggar. Pebax är mjuk och flexibel och lätt att bearbeta, medan TPU erbjuder spänst och ett brett durometerområde. Smörjbarhet Stelhet Tunn vägg Temp. Motstånd Kinkmotstånd PTFE PEEK Polyimid används ofta i mikrokatetrar på grund av dess tunna vägg och höga hållfasthet. Radardiagrammet ovan är en kvalitativ referens för två vanliga material; använd det som utgångspunkt för en strukturerad jämförelse, inte som ett substitut för bänktestning. Mikrokateter för minimalt invasiv navigering i små kärl Med en ytterdiameter under 1 mm erbjuder denna kateter flexibilitet och biokompatibilitet för exakt åtkomst till små kärl. Anpassningsbar styvhet och diameterändringar möjliggör säker passage i slingrande anatomi. Visa produkt → Tillverkningstolerans och sekundära processer Designavsikten är bara så bra som tillverkningskapaciteten som kan hålla den. Ett kateterskaft som är 0,02 mm överdimensionerat kan orsaka styrtrådsfriktion, medan ett 0,02 mm underdimensionerat förstärkningsskikt kan påverka vridmomentöverföringen. Toleranshantering beror på extruderingsprocessen, materialets konsistens och verktyg. Flerskikts co-extrudering används för att uppnå exakt väggkontroll runt hela tvärsnittet, speciellt där olika material måste binda utan svaga punkter. Denna teknik är en anledning flerskikts co-extruderingsteknik har blivit ett fokus inom industrin för medicinska förbrukningsvaror. Sekundära processer lägger till funktionalitet: utvidgning för spetsformning, svetsning för ballonger, beläggning för smörjning och värmekrympning för fogskydd. När dessa steg utförs i samma renrum som extruderingen minskar risken för kontaminering och dimensionsavdrift, och den slutliga katetern beter sig närmare sin designmodell. Styrkateter med flerstegsdesign och lågfriktionsfoder Med en flätad struktur för högt vridmoment och stabilitet, plus en mjuk spets för att minska kärlskador. Den ultratunna väggen med stort inre hålrum och PTFE-foder säkerställer smidig leverans av instrument. Visa produkt → Samarbete med en tillverkare av kateterkomponenter Ningbo LINSTANT Polymer Materials Co., Ltd. grundades 2014 och har sedan dess vuxit till ett högteknologiskt företag på nationell nivå med över 500 professionella anställda. Företaget har åtagit sig att överskrida rollen som en traditionell komponentleverantör och bli en integrerad del av sina kunders produkter. Från exakt matchning under samarbetsdesignfasen till tillförlitlighetssäkring under tillverkning, LINSTANT integreras djupt i kärnvärdekedjan för sina kunders produkter, och förvandlar kateterteknologi till en central konkurrensfördel för sina produkter. Genom kontinuerlig teknisk innovation och strikt kvalitetskontroll kan vi förse medicintekniska företag med säkrare, mer exakta och mer tekniskt avancerade skräddarsydda katetersystemlösningar. 20 000 m² GMP-kompatibelt renrum för extrudering, beläggning och sekundär bearbetning 15 importerade extruderingslinjer för flerskikts- och multi-lumen-slangar, plus 8 dedikerade PEEK-extruderingslinjer Nära 100 flätnings-, fjäderlindnings- och beläggningsmaskiner och 40 svets- och formningsstationer ISO 13485:2016 certifierat kvalitetsledningssystem För team som behöver en tillverkningspartner för att översätta ett kateterkoncept till en reproducerbar enhet, OEM/ODM-samarbete är det naturliga nästa steget. LINSTANT kan stödja design-för-tillverkningsrecensioner, materialval och processvalidering innan volymproduktion. Vanliga frågor om kateterdesign Vad är kateterdesign? Kateterdesign är processen att balansera lumenstorlek, väggtjocklek, flexibilitet, vridmomentöverföring och spetsprestanda för en specifik klinisk applikation. Det handlar vanligtvis om att välja rätt foder, förstärkning och ytterjackamaterial. Vilka material används för medicinska katetrar? Vanliga medicinska katetermaterial inkluderar PTFE, FEP, PEEK, polyimid, Pebax, TPU och polykarbonat. Var och en erbjuder olika kombinationer av smörjbarhet, styvhet, radiopacitet och bearbetningsbeteende. Vad är skillnaden mellan flätade och spiralförstärkta katetrar? Flätning förbättrar vridmomentrespons och kinkmotstånd, medan lindning ger bättre flexibilitet och krossmotstånd. Flätning passar enheter med högt vridmoment; lindning passar mycket flexibla axlar. Vad är en vanlig tolerans för medicinsk kateterslang? Typiska OD- och ID-toleranser för medicinska slangar ligger i intervallet ±0,02 mm till ±0,05 mm, beroende på material, väggtjocklek och dimensioner. Snäva toleranser är avgörande för styrtrådens kompatibilitet och sprängtryck. Vad är skillnaden mellan en styrkateter och en mikrokateter? En styrkateter ger en stabil kanal med högt vridmoment för att leverera enheter. En mikrokateter är designad för djup distal åtkomst i slingrande anatomi, med en mindre profil och högre flexibilitet. Erbjuder LINSTANT anpassad design och tillverkning av kateter? Ja. LINSTANT tillhandahåller OEM/ODM-tjänster för företag inom medicinteknik, som täcker extruderade slangar, förstärkta slangar, ballongslangar, värmekrympprodukter och sekundära operationer som beläggning och svetsning. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
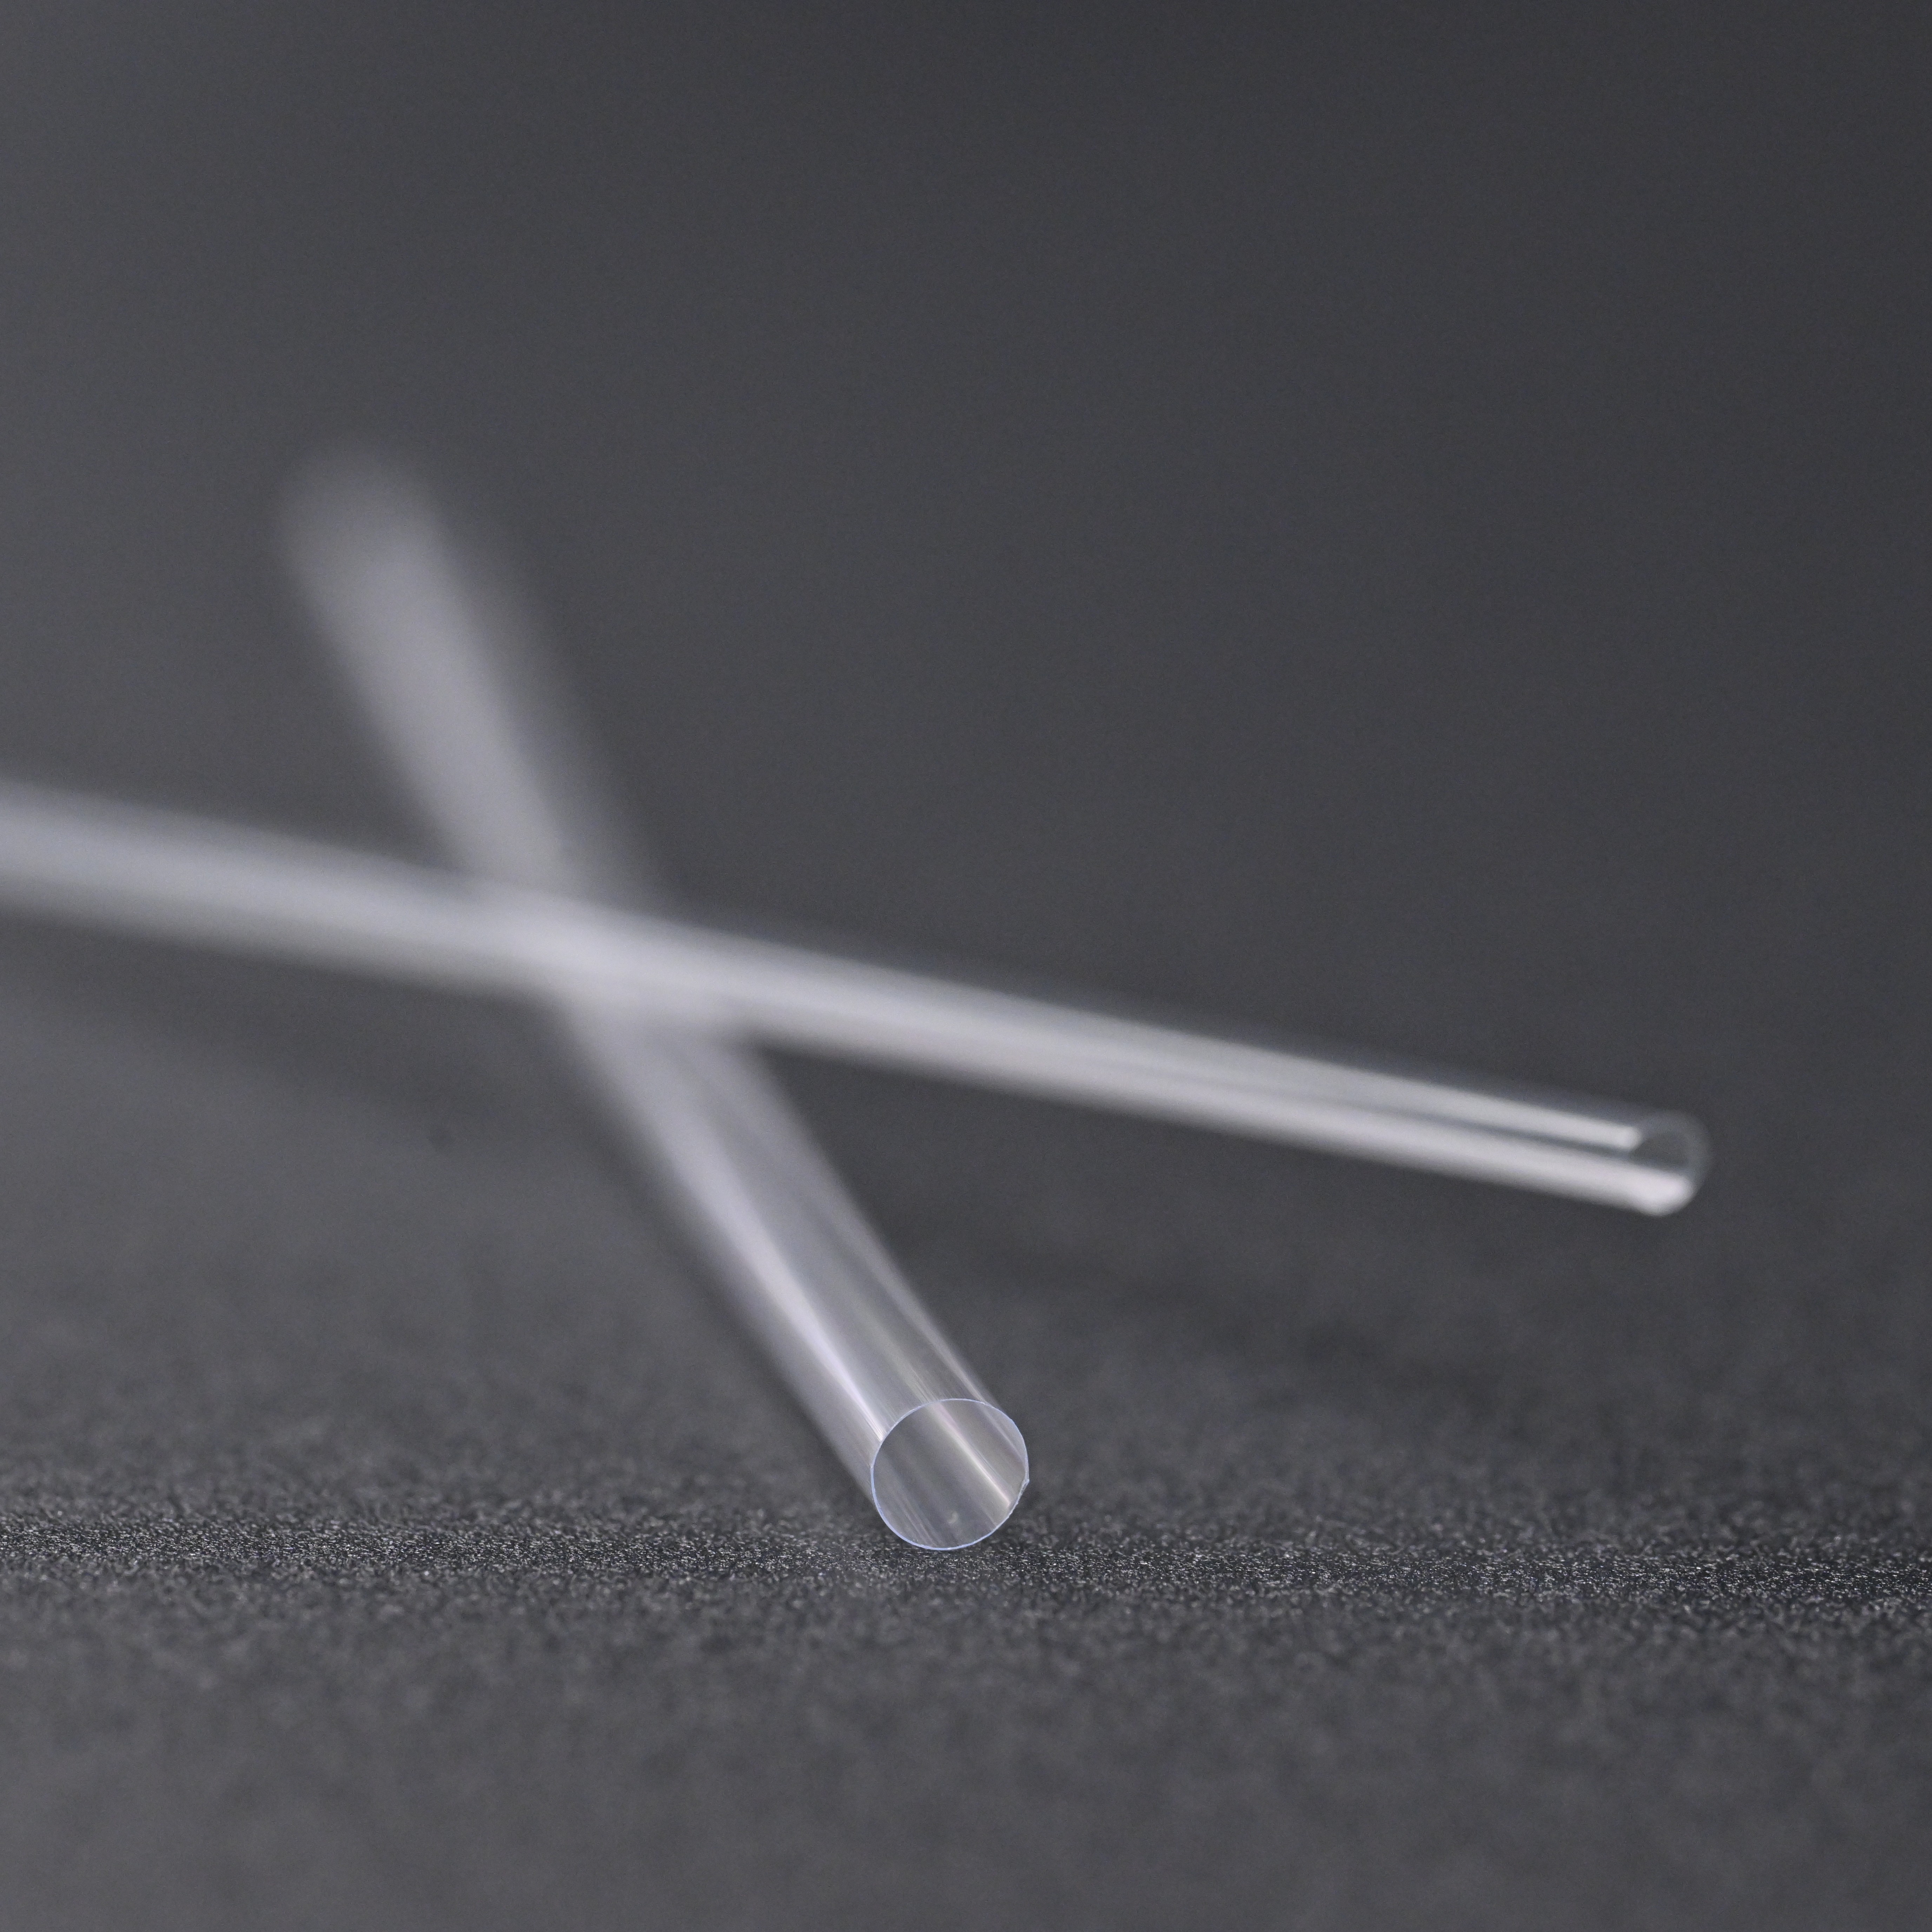
 KONTAKTA OSS
Om du är intresserad av våra produkter, vänligen kontakta oss
- KONTAKTINFORMATION
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTER
- Medicinsk extruderad slang
- Medicinsk förstärkt slang
- Polyimid
- TITT
- Ballongslang
- Mikrokateter
- Sekundära processer
- Krympslang
- Fluoropolymer medicinsk slang
- Endoskop
- Negativt tryck åtkomsthylsa
- Vägledande kateter
- Angiografisk kateter
- Högtrycksflätad slang
- Ytbehandlingsprocess för medicinska slangar
- NYHETSCENTER
- Branschnyheter
- Företagsnyheter
- MOBILTERMINAL

